


Die Verwendung falscher Schweißelektroden kann zu einem instabilen Lichtbogen, Elektrodenanhaftung, übermäßigen Spritzern, schlechter Eindringtiefe, mangelnder Verschmelzung, Porosität, Schlackeneinschlüssen, Rissen und einer schwierigen Nahtführung führen. Eine schlechte Schweißnaht bedeutet jedoch nicht automatisch, dass die Elektrode schuld ist. Stromstärke, Polarität, Nahtvorbereitung, Oberflächenverunreinigungen, Schweißgeschwindigkeit, Lichtbogenlänge und das Schweißgerät können ähnliche Symptome hervorrufen.
Die praktische Lösung besteht daher nicht einfach darin, die Elektrode zu wechseln. Vielmehr gilt es, die Ursache der Fehlanpassung zu ermitteln, andere Ursachen auszuschließen und die Elektrode entsprechend dem Werkstoff, der Fuge, der Schweißlage, der Ausrüstung und den erforderlichen Schweißeigenschaften auszuwählen.
Was bedeutet „die falsche Schweißelektrode“ eigentlich?
Eine Elektrode ist „falsch“, wenn ihr Material, ihre Klassifizierung, ihr Durchmesser, ihre Betriebseigenschaften oder ihr Zustand nicht zur Schweißaufgabe und zum Schweißverfahren passen.
Beim MMA- oder Stabschweißen kann dies bedeuten, dass eine Elektrode gewählt wird, die nicht zum Grundwerkstoff, den erforderlichen Schweißeigenschaften, der Position, der Stromart, der Polarität oder der verfügbaren Maschinenleistung passt. Eine Elektrode kann auch durch Feuchtigkeitseinwirkung, eine beschädigte Flussmittelbeschichtung oder Verunreinigungen ungeeignet werden.
Es gibt noch eine weitere wichtige Unterscheidung. Der Begriff „Schweißelektroden“ kann sich sowohl auf verbrauchbare MMA-Elektroden als auch auf nicht verbrauchbare WIG-Wolframelektroden beziehen.
| Merkmal | MMA-/Stabelektrode | WIG-Wolframelektrode |
| Hauptfunktion | Trägt den Lichtbogen und liefert Schweißgut | Leitet den Lichtbogen und hält ihn aufrecht |
| Wird beim normalen Schweißen verbraucht | Ja | Nicht als Zusatzwerkstoff |
| Wichtige Auswahlkriterien | Klassifizierung, Grundwerkstoff, Durchmesser, Position, Polarität, Lagerung | Wolframtyp, Durchmesser, Stromart, Anwendung |
| Typischer Auswahlfehler | Auswahl allein nach dem Durchmesser | Annahme, dass alle Wolframtypen austauschbar sind |
Wenn Sie mit dem Metall-Lichtbogen-Schweißverfahren arbeiten, finden Sie die entsprechenden Geräte unter MMA- und Stabschweißgeräten. WIG-Anwender benötigen einen anderen Auswahlansatz, da Wolframelektroden eine andere Rolle spielen.
Welche Probleme können falsche Schweißelektroden verursachen?
Instabiler Lichtbogen, Ankleben der Elektrode und übermäßiges Spritzen
Ein schwieriger Lichtbogen ist oft das erste Anzeichen dafür, dass bei der Einstellung etwas nicht stimmt. Ein ungeeigneter Elektrodendurchmesser, eine falsche Stromstärke, eine inkompatible Polarität oder eine Elektrode mit für die Anwendung ungeeigneten Betriebseigenschaften können das Zünden und die Steuerung des Lichtbogens erschweren.
Das Festkleben der Elektrode ist kein Beweis dafür, dass der Stab defekt ist. Ein zu niedriger Strom, ein schlechter elektrischer Kontakt, eine falsche Lichtbogentechnik oder ein ungeeignetes Verhältnis zwischen Elektrode und Stromstärke können dasselbe Symptom hervorrufen.
Auch übermäßiges Spritzen erfordert eine umfassendere Überprüfung. Bevor Sie die Elektrode wechseln, überprüfen Sie die Stromeinstellung, die Polarität, den Werkstückanschluss, die Lichtbogenlänge und den Zustand der Elektrode.
Mangelnde Eindringtiefe und unzureichende Verschmelzung
Die richtige Schweißelektrode muss auf die Geometrie der Fuge und den verfügbaren Strom abgestimmt sein, um eine ausreichende Verschmelzung zu erzielen, ohne dass das Schweißbad unnötig schwer zu kontrollieren ist.
Eine für eine schmale Fuge zu große Elektrode kann den Zugang zur Wurzel einschränken. Eine ungeeignete Elektrode oder ein ungeeigneter Betriebsbereich können ebenfalls zu geringer Eindringtiefe oder mangelnder Seitenwandverschmelzung beitragen.
Die Wahl der Elektrode ist jedoch nur ein Teil der Diagnose. Ein zu niedriger Schweißstrom, eine zu hohe Schweißgeschwindigkeit, ein falscher Elektrodenwinkel, eine unzureichende Nahtvorbereitung, Rost, Zunder, Fett oder eine schlechte Passung können zu ähnlichen Fehlern führen.
Die sinnvollste Frage lautet nicht: „Welche Elektrode sorgt für die tiefste Eindringtiefe?“, sondern: „Welche Kombination aus Elektrode, Nahtvorbereitung, Stromstärke und Technik eignet sich am besten für diese Naht?“
Porosität, Schlackeneinschlüsse und Rissbildung
Flussmittelbeschichtete Schweißelektroden sind auf die Beschichtung angewiesen, um das Lichtbogenverhalten, die Abschirmung und die Schlackebildung zu gewährleisten. Beschädigte, verunreinigte oder unsachgemäß gelagerte Elektroden können daher beim Schweißen zusätzliche Probleme verursachen.
Porosität kann mit einem ungeeigneten Zustand des Schweißzusatzes zusammenhängen, doch müssen auch eine Verunreinigung der Fuge und eine mangelhafte Technik untersucht werden. Schlackeneinschlüsse können auftreten, wenn die Schlacke zwischen den Schweißgängen nicht ordnungsgemäß kontrolliert oder entfernt wird, insbesondere wenn die Elektrode in der erforderlichen Position schwer zu handhaben ist.
Rissbildung erfordert noch größere Vorsicht. Die chemische Zusammensetzung der Schweißzusätze, Anforderungen an die mechanischen Eigenschaften, die Wasserstoffkontrolle, die Werkstoffzusammensetzung, die Fixierung und das Schweißverfahren können alle eine Rolle spielen. Eine optisch ansprechende Schweißnaht ist kein Beweis dafür, dass eine Schweißnaht technisch einwandfrei ist.
ISO 5817:2023 legt Qualitätsstufen für Fehler in schmelzgeschweißten Verbindungen – mit Ausnahme des Strahlschweißens – aus Stahl, Nickel, Titan und deren Legierungen für Materialdicken ab 0,5 mm fest. Sie gilt für Stumpfschweißnähte mit voller Durchschweißung und alle Kehlnähte, und ihre Grundsätze lassen sich auch auf Stumpfschweißnähte mit teilweiser Durchschweißung anwenden. Wenn ISO 5817 für tragende oder spezifikationsgebundene Arbeiten vorgeschrieben ist, sollten Schweißfehler anhand der geltenden Qualitätsstufe und der Projektanforderungen bewertet werden und nicht allein anhand des Aussehens.
Schlechte Nahtform, Hinterschneidung, Durchbrennen und übermäßige Nachbearbeitung
Eine ungeeignete Kombination aus Elektrode und Einstellungen kann die Kontrolle des Schmelzbades erschweren. Die Folge können eine unregelmäßige Schweißnaht, übermäßige Verstärkung, Hinterschneidung oder zu hohe Wärmeeinbringung bei dünnem Material sein.
Ein Durchbrennen ist jedoch nicht einfach ein „Elektrodenfehler“. Elektrodendurchmesser, Stromstärke, Schweißgeschwindigkeit, Fugenspalt, Materialdicke und die Steuerung durch den Schweißer wirken zusammen.
Eine schlechte Auswahl erhöht zudem den Nachbearbeitungsaufwand. Wenn jeder Schweißgang übermäßiges Schleifen, wiederholte Neustarts, schwierige Schlackeentfernung oder die Reparatur sichtbarer Fehler erfordert, verlangsamt sich der Schweißprozess, selbst wenn die Verbindung letztendlich fertiggestellt werden kann.
Eine hilfreiche erste Diagnose lautet:
| Symptom | Mögliche elektrodenbedingte Ursache | Weitere zu prüfende Ursachen | Erste Überprüfung |
| Elektrode klebt fest | Ungeeigneter Durchmesser oder ungeeignete Betriebskonfiguration | Niedriger Strom, schlechte Verbindung | Strom- und Werkstückklemme |
| Übermäßige Spritzerbildung | Fehlanpassung von Elektrode und Einstellung | Lichtbogenlänge, Polarität, Stromstärke | Anweisungen und Einstellungen für die Elektrode |
| Mangelnde Eindringtiefe | Ungeeignete Größe oder Eigenschaften der Elektrode | Nahtvorbereitung, niedrige Stromstärke, hoher Vorschub | Naht und Stromstärke |
| Porosität | Zustand oder Eignung der Elektrode | Verschmutzung, Öl, Rost, Technik | Sauberkeit der Verbrauchsmaterialien und der Fuge |
| Schlackeneinschlüsse | Mangelhafte Schlackekontrolle bei der Anwendung | Reinigung, Schweißwinkel, Nahtführung | Vorheriger Durchgang und Technik |
So wählen Sie die richtige Schweißelektrode aus, bevor Probleme auftreten
Passen Sie die Elektrode an das Grundmetall und die gewünschten Schweißeigenschaften an
Beginnen Sie mit dem Werkstoff, nicht mit der Elektrodenverpackung.
Identifizieren Sie das Grundmetall so genau wie möglich und stellen Sie fest, ob für den Auftrag bestimmte mechanische Eigenschaften, Fertigungsanforderungen oder eine Schweißverfahrensspezifikation vorgegeben sind. Ähnlich aussehende Stähle haben nicht unbedingt identische Schweißanforderungen.
Umhüllte Elektroden für das manuelle Metall-Lichtbogenschweißen lassen sich nach Normen wie ISO 2560:2020 klassifizieren. Diese Klassifizierungen geben Aufschluss über relevante Eigenschaften des Verbrauchsmaterials und des aufgebrachten Metalls. Sie sollten nicht als einfache Rangliste interpretiert werden, bei der eine „höhere“ Klassifizierung automatisch besser ist.
Bei Routinearbeiten sind die Herstellerangaben ein wichtiger Ausgangspunkt. Bei der Fertigung von Tragwerken, sicherheitsrelevanten Bauteilen oder spezifikationsgebundenen Konstruktionen hat das zugelassene Schweißverfahren Vorrang vor Bequemlichkeit oder Vertrautheit.
Passen Sie den Elektrodendurchmesser an die Verbindung, die Materialdicke und die Stromstärke an
Der Elektrodendurchmesser spielt eine Rolle, es gibt jedoch keine allgemeingültige Regel, die einen bestimmten Durchmesser einer bestimmten Blechdicke zuordnet.
Berücksichtigen Sie die Materialdicke zusammen mit der Art der Fuge, dem Zugang zur Wurzel, der Schweißlage, der verfügbaren Stromstärke, der Wärmezufuhr und dem erforderlichen Grad der Schmelzbadkontrolle.
Als praktisches Beispiel bietet VECTOR WELDING E6013-Stahlelektroden sowohl mit einem Durchmesser von 2,5 mm als auch von 3,2 mm an. Die wichtige Erkenntnis dabei ist nicht, dass eine davon besser ist. Die richtige Größe hängt von der Verbindung und den Schweißbedingungen ab.
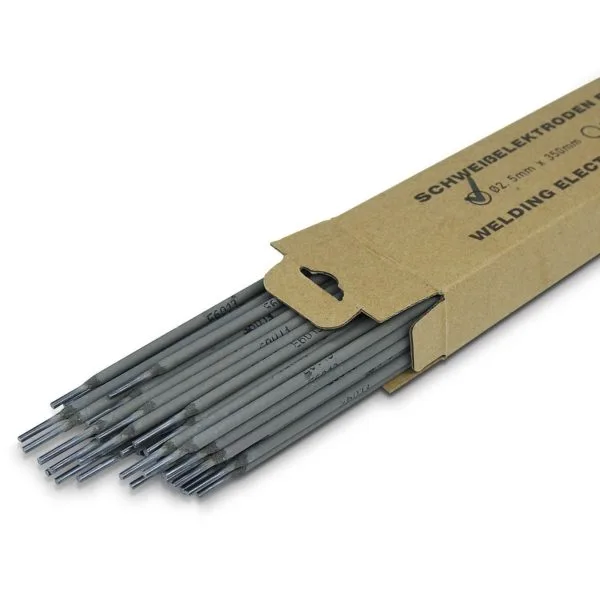
Anwender, die Schweißzusätze vergleichen, sollten vor der Auswahl einer Größe auch die übergeordnete Kategorie der Schweißelektroden berücksichtigen.
Prüfen Sie Schweißposition, Stromart, Polarität und Maschinenkompatibilität
Eine Elektrode, die in einer Konfiguration gute Ergebnisse liefert, kann sich in einer anderen schlecht verhalten, wenn ihre Betriebsanforderungen nicht beachtet werden.
Prüfen Sie vor dem Schweißen:
- Ob die Elektrode für die erforderliche Schweißposition geeignet ist.
- Ob die Stromquelle die erforderliche Stromart liefert.
- Welche Polarität der Elektrodenhersteller vorschreibt.
- Ob das Gerät im entsprechenden Strombereich betrieben werden kann.
- Ob Kabel, Halter, Stecker und Arbeitsklemme in einwandfreiem Zustand sind.
Schätzen Sie die Polarität nicht aus Gewohnheit. Bei Unsicherheiten bezüglich der Stromquelle sollten Sie die entsprechenden Betriebsanleitungen des Schweißgeräts und die Anweisungen des Herstellers der Verschleißteile überprüfen.
Überprüfen Sie vor dem Schweißen den Zustand, die Lagerung und die Handhabung der Elektrode
Eine richtig ausgewählte Elektrode kann dennoch schlechte Ergebnisse liefern, wenn sie falsch gelagert oder gehandhabt wurde.
Überprüfen Sie die Flussmittelbeschichtung auf Risse, starke Abplatzungen, Verunreinigungen oder offensichtliche Feuchtigkeitseinwirkung. Bewahren Sie die Verbrauchsmaterialien gemäß den Lagerungsvorschriften des Herstellers auf.
Verschiedene Elektrodentypen haben unterschiedliche Anforderungen an die Feuchtigkeitskontrolle und Aufbereitung. Vermeiden Sie es, für alle Stäbe eine einheitliche Baktemperatur oder ein einheitliches Trocknungsverfahren anzuwenden. Wenn die Lagerungsgeschichte unklar ist, konsultieren Sie die Anweisungen des Herstellers, bevor Sie die Elektroden für wichtige Arbeiten einsetzen.
Praxisbeispiele: Wo die Wahl der Elektrode am wichtigsten ist
Szenario 1: Reparatur dünner Weichstahlteile in einer Werkstatt
Ein typisches Szenario ist die Reparatur einer leichten Halterung oder eines Fertigteils aus Weichstahl in Innenräumen.
Die wichtigsten Auswahlkriterien sind Wärmekontrolle, Zugang zur Schweißnaht, Elektrodendurchmesser und zuverlässige Kompatibilität mit dem Stahl. Ein häufiger Fehler ist die Wahl einer großen Elektrode, nur weil sie produktiver erscheint, und die anschließende Erhöhung der Stromstärke, wenn sich das Schmelzbad nur noch schwer kontrollieren lässt.
Sollten Durchbrennen oder mangelnde Verschmelzung auch nach kontrollierten Anpassungen der Nahtvorbereitung, des Durchmessers, der Stromstärke und der Technik weiterhin auftreten, sollten Sie das Experimentieren an dem fertigen Bauteil einstellen. Professionelle Beratung ist sinnvoll, wenn die Stahlsorte ungewiss ist oder das Bauteil eine sicherheitsrelevante Funktion hat.
Szenario 2: Reparatur im Freien an landwirtschaftlichen oder Baumaschinen
Reparaturen vor Ort bringen andere Probleme mit sich: Der Zugang kann schlecht sein, Oberflächen können verunreinigt sein, Elektroden können Feuchtigkeit ausgesetzt gewesen sein und die Schweißpositionen können ungünstig sein.
Bei der Auswahl sollten das jeweilige Grundmaterial, die Schweißpositionen, der Zustand der Schweißzusätze und die Kompatibilität mit der verfügbaren Stromquelle im Vordergrund stehen.
Ein häufiger Fehler ist der Versuch, Rost, Verunreinigungen oder eine schlechte Nahtvorbereitung einfach durch eine Erhöhung der Stromstärke zu überwinden. Ein weiterer Fehler ist die Wahl einer Elektrode nur deshalb, weil sie sich leicht zünden lässt.
Bei rissigen, stark belasteten oder unbekannten Bauteilen sollten vor dem Schweißen das Material und die Reparaturanforderungen ermittelt werden. Spekulationen sind besonders riskant, wenn das reparierte Teil erheblichen Belastungen ausgesetzt ist.
Szenario 3: Tragende oder spezifikationsgebundene Stahlkonstruktion
Bei der Konstruktion von Tragwerken oder der spezifikationsgerechten Fertigung sollte die Auswahl der Elektrode bei der Schweißverfahrenanweisung (WPS), der Werkstoffsorte, den erforderlichen mechanischen Eigenschaften und der zugelassenen Klassifizierung der Schweißzusätze ansetzen.
Ein häufiger Fehler ist hier die Annahme, dass eine bekannte Allzweckelektrode akzeptabel ist, weil die Schweißnaht sauber aussieht.
Das Aussehen allein sagt nichts über die Eignung aus. Sind die erforderliche Elektrodenklasse, die Lagerbedingungen, die Vorwärmanforderungen oder das Schweißverfahren unklar, sollte vor Beginn der Schweißarbeiten eine technische Klärung erfolgen.
Szenario 4: WIG-Schweißen von Edelstahl oder Aluminium
Beim WIG-Schweißen ergibt sich ein anderes Problem bei der Elektrodenauswahl, da die Wolframelektrode nicht als übliche Quelle für Schweißzusatzwerkstoff dient.
Bei einer typischen WIG-Aufgabe müssen Wolframtyp und -durchmesser je nach Werkstoff, Stromart und Schweißbedingungen ausgewählt werden. Der Fehler besteht darin, die Wolframauswahl wie die Auswahl von MMA-Stäben zu behandeln oder anzunehmen, dass sich jede Wolframzusammensetzung identisch verhält.
VECTOR WELDING bietet verschiedene WIG-Wolframelektroden an, darunter unterschiedliche Wolframtypen und -durchmesser. Wenn die Anforderungen an Wechselstrom (AC) und Gleichstrom (DC) oder die materialspezifische Einstellung unklar sind, sollten Sie die Anleitung des WIG-Geräts überprüfen oder technischen Rat einholen, bevor Sie die Parameter wiederholt ändern.
So beheben Sie Probleme mit Elektroden sicher – und wissen, wann Sie Hilfe holen sollten
Verwenden Sie eine schrittweise Checkliste zur Fehlerbehebung bei Elektroden
Wenn eine Schweißnaht Probleme macht, ändern Sie jeweils nur eine Variable. Andernfalls lässt sich nur schwer feststellen, wodurch das Problem behoben wurde.
Gehen Sie wie folgt vor:
- Identifizieren Sie das genaue Symptom.
- Überprüfen Sie das Grundmaterial.
- Überprüfen Sie die Kennzeichnung und Klassifizierung der Elektrode.
- Überprüfen Sie den Elektrodendurchmesser.
- Überprüfen Sie die Stromart, die Polarität und die Stromeinstellung.
- Überprüfen Sie die Elektrodenbeschichtung und den Lagerzustand.
- Reinigen und prüfen Sie die Schweißnaht.
- Überprüfen Sie die Werkstückklemme, den Elektrodenhalter und die Kabel.
- Überprüfen Sie die Lichtbogenlänge, den Winkel und die Vorschubgeschwindigkeit.
- Führen Sie gegebenenfalls eine kontrollierte Probeschweißung an geeignetem Material durch.
Nicht jede mangelhafte Schweißnaht ist auf ein Problem mit der Elektrode zurückzuführen. Wenn beispielsweise auch bei Verwendung korrekter Elektroden keine ausreichende Einbringtiefe erzielt wird, sollten Sie die Stromstärke, den Zustand der Kabel, die Nahtvorbereitung und die Schweißtechnik überprüfen. Der Leitfaden zum Elektrodenschweißen bietet weitere Hintergrundinformationen zum MMA-Verfahren.
Schweißrauch, PSA und Maßnahmen am Arbeitsplatz nicht vernachlässigen
Die Fehlerbehebung darf niemals die grundlegende Schweißsicherheit außer Kraft setzen.
Beim Lichtbogenschweißen sind Arbeiter der Gefahr von Stromschlägen und starker UV-Strahlung ausgesetzt. Außerdem sind Sie heißem Stahl, umherfliegenden Funken, giftigem Rauch und schädlichen Gasen ausgesetzt. Tragen Sie stets geeignete persönliche Schutzausrüstung (PSA) für das Schweißen. Sorgen Sie für eine gute Belüftung der Werkstatt. Setzen Sie bei Bedarf leistungsstarke Rauchabsauggeräte ein. Deutsche Arbeitsschutzvorschriften wie die TRGS 528 behandeln genau diese Gefahren. Sie erklären auch, wie Schweißrauch beseitigt werden kann.
Halten Sie Kabel und Anschlüsse in gutem Zustand, entfernen Sie brennbare Materialien aus dem Arbeitsbereich und setzen Sie das Schweißen niemals fort, nur um eine fragwürdige Einstellung zu testen, wenn die Bedingungen unsicher sind.
Elektrodenhalter, Kabel, Klemmen, Schutzausrüstung und anderes Schweißzubehör sollten daher in die Fehlerbehebung einbezogen werden, anstatt das Schweißgerät als einzige mögliche Ursache eines Problems zu betrachten.
Vergleichen Sie die richtige Ausrüstung und die richtigen Verbrauchsmaterialien – oder bitten Sie um technische Unterstützung
Wenn Sie das Material, die Verbindung, die Position und das Verfahren kennen, besteht der nächste Schritt darin, die geeignete Elektrode und Gerätekategorie zu vergleichen, anstatt wahllos ein weiteres Verbrauchsmaterial zu kaufen.
Sehen Sie sich die Schweißelektroden von VECTOR WELDING und gegebenenfalls das Angebot an MMA-Schweißgeräten an. Prüfen Sie die Elektrodenklassifizierung, den Durchmesser, das vorgesehene Verfahren, die Anforderungen an das Gerät sowie jegliches Zubehör, das für den kompletten Aufbau benötigt wird.
Sollte die richtige Kombination weiterhin unklar sein, wenden Sie sich bitte an den Kundensupport von VECTOR WELDING. Wir bieten Unterstützung aus Deutschland an, und in unserem Showroom in Köln können auch Beratungsgespräche oder Testschweißungen vereinbart werden. Bevor Sie unser Team kontaktieren, halten Sie bitte das Grundmaterial, die Materialstärke, die Fugenart, die Schweißposition, das Maschinenmodell, die Elektrodenkennzeichnung, die Stromeinstellungen sowie eine klare Beschreibung oder ein Foto des Problems bereit. Dies hilft uns dabei, einzugrenzen, ob Sie die Elektrode, die Maschineneinstellung, das Zubehör oder einen anderen Teil des Schweißprozesses überprüfen sollten.
FAQ
F: Was passiert, wenn man die falsche Schweißelektrode verwendet?
A: Zu den möglichen Folgen zählen Lichtbogeninstabilität, Ankleben, übermäßiges Spritzen, schlechte Verschmelzung, Porosität, schlackebedingte Fehler oder Rissbildung. Die genauen Auswirkungen hängen davon ab, was nicht zusammenpasst, sowie von den übrigen Schweißparametern.
F: Woran erkenne ich, ob ich die falsche Schweißelektrode verwende?
A: Überprüfen Sie die Elektrodenklasse, das Grundmaterial, den Durchmesser, die Schweißlage, die Stromart, die Polarität und die Herstellerangaben. Wenn einer dieser Punkte nicht zur jeweiligen Aufgabe passt, ist die Elektrode möglicherweise ungeeignet.
F: Kann eine falsche Schweißelektrode zu schwachen Schweißnähten führen?
A: Ja. Eine ungeeignete Elektrode kann zu unzureichendem Einschmelzen oder zu Schweißeigenschaften führen, die die Anforderungen der Anwendung nicht erfüllen, insbesondere wenn ein definiertes Verfahren oder eine Spezifikation gilt.
F: Kann eine falsche Elektrode Porosität verursachen?
A: Sie kann zu Porosität beitragen, insbesondere wenn der Elektrodentyp oder der Zustand der Elektrode ungeeignet ist. Auch Verunreinigungen, Feuchtigkeit, Lichtbogentechnik und die Vorbereitung der Fuge sollten untersucht werden.
F: Können Schweißelektroden Schlackeneinschlüsse verursachen?
A: Die Eigenschaften der Elektrode und ihre Eignung für die jeweilige Schweißposition beeinflussen die Schlackekontrolle. Eine unzureichende Zwischenreinigung, ein falscher Schweißwinkel, die Geometrie der Fuge und die Schweißtechnik sind ebenfalls häufige Faktoren.
F: Warum klebt meine Schweißelektrode ständig fest?
A: Überprüfen Sie den Schweißstrom, den Elektrodendurchmesser, die Lichtbogentechnik, den Kontakt der Werkstückklemme und die Polarität. Wiederholtes Festkleben ist oft eher ein Einstellproblem als ein Hinweis darauf, dass die Elektrode selbst defekt ist.
F: Warum kommt es beim Stabelektrodenschweißen zu übermäßigen Spritzern?
A: Übermäßiges Spritzen kann durch ungeeignete Stromstärke, Polarität, Lichtbogenlänge oder den Zustand der Elektrode verursacht werden. Überprüfen Sie die gesamte Einstellung, bevor Sie das Verschleißteil austauschen.
F: Wie wähle ich die richtige Schweißelektrode für Baustahl aus?
A: Bestimmen Sie zunächst die genaue Stahlsorte und die erforderlichen Schweißeigenschaften. Vergleichen Sie anschließend die Elektrodenklasse, den Durchmesser, die Schweißposition, die Kompatibilität mit dem Schweißgerät und die Herstellerangaben.
F: Wie entscheide ich mich zwischen einer 2,5-mm- und einer 3,2-mm-Schweißelektrode?
A: Berücksichtigen Sie die Materialstärke, den Zugang zur Fuge, die Schweißlage, die Wärmezufuhr und den von der Maschine verfügbaren Strombereich. Der Durchmesser sollte nicht allein anhand der Blechdicke ausgewählt werden.
F: Ist E6013 für jede Schweißaufgabe an Stahl geeignet?
A: Nein. E6013 eignet sich für viele Anwendungen, doch die Eignung hängt weiterhin vom Grundwerkstoff, den erforderlichen mechanischen Eigenschaften, dem Schweißverfahren, der Schweißposition und den Projektanforderungen ab.
F: Sind MMA-Schweißelektroden und WIG-Wolframelektroden dasselbe?
A: Nein. MMA-Elektroden sind Verbrauchsmaterial und tragen zum Schweißgut bei, während WIG-Wolframelektroden in erster Linie den Schweißlichtbogen aufrechterhalten.
F: Spielt die Polarität bei der Auswahl einer Schweißelektrode eine Rolle?
A: Ja. Einige Elektroden haben spezifische Anforderungen an Stromstärke und Polarität. Überprüfen Sie stets die Angaben zum Verbrauchsmaterial und die Anweisungen des Schweißgeräts, anstatt sich auf eine gewohnte Einstellung zu verlassen.
F: Können feuchte Schweißelektroden Probleme verursachen?
A: Feuchtigkeit kann die Leistung einiger Elektrodenbeschichtungen beeinträchtigen und zu Problemen bei der Schweißqualität führen. Die Anweisungen zur Lagerung und Aufbereitung variieren je nach Elektrodentyp.
F: Welches Schweißzubehör sollte ich bei der Fehlersuche bei schlechten Schweißnähten überprüfen?
A: Überprüfen Sie den Elektrodenhalter, die Werkstückklemme, die Schweißkabel, die Steckverbinder und den Zustand der Elektrode. Ein schlechter elektrischer Kontakt kann Symptome hervorrufen, die leicht mit einem Problem bei der Elektrodenauswahl verwechselt werden können.
F: Wann sollte ich einen Schweißfachmann um Hilfe bei der Auswahl einer Elektrode bitten?
A: Lassen Sie sich professionell beraten, wenn das Material unbekannt ist, die Verbindung tragend oder sicherheitskritisch ist, eine Schweißverfahrenanweisung (WPS) gilt oder wiederholte, kontrollierte Fehlerbehebungsmaßnahmen die Ursache nicht identifizieren können.
