


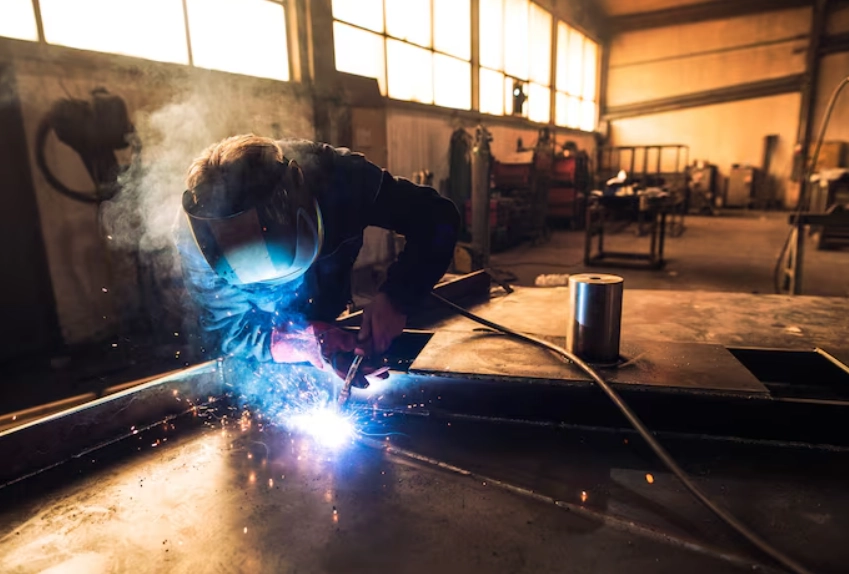
Das Stabschweißen ist nach wie vor eines der praktischsten Lichtbogenschweißverfahren für Reparatur-, Wartungs-, Bau- und mobile Arbeiten. Es ist auch als SMAW, MMA-Schweißen, manuelles Metall-Lichtbogenschweißen oder in Deutschland als E-Hand-Schweißen bekannt und nutzt eine mit Flussmittel beschichtete Verbrauchselektrode, um den Lichtbogen zu erzeugen und Schweißzusatzwerkstoff zuzuführen.
Die Mobilität, die einfache Ausrüstung und der Verzicht auf eine externe Schutzgasflasche sind die Hauptvorteile dieses Verfahrens. Allerdings sind häufige Elektrodenwechsel erforderlich; die Schlacke muss abgeklopft und Rauch sowie Spritzer müssen unter Kontrolle gehalten werden. Gute Ergebnisse hängen davon ab, dass der Bediener die Lichtbogenlänge und die Arbeitstechnik konstant hält.
Die Entscheidung zwischen Stab-, MIG/MAG- und WIG-Schweißen? Die Entscheidung, welches Verfahren das „beste“ ist, ist nicht einfach. Die Wahl des Verfahrens hängt von einer Reihe von Faktoren ab, darunter das Material, die Form der Fuge, die Arbeitsumgebung, die gewünschte Produktivität und die verfügbare Stromversorgung.
Was ist Stabschweißen und wie funktioniert es?
Beim Stabschweißen entsteht ein Lichtbogen zwischen der abschmelzenden Elektrode und dem Werkstück. Die Wärme des Lichtbogens dringt in das Grundmetall und das Ende der Elektrode ein. Dadurch werden beide miteinander verschmolzen, sodass ein Schweißbad entsteht.
Beim Stabschweißen ist keine separate Schutzgasflasche erforderlich, da die Beschichtung der Elektrode mit dem Lichtbogen reagiert und so das Schweißgut vor atmosphärischen Einflüssen schützt. Die dabei entstehende Schlacke muss nach dem Erstarren der Schweißnaht abgeklopft werden.
Die grundlegenden Werkzeuge, die Sie benötigen, sind eine Schweißstromquelle, ein Elektrodenhalter, Arbeitskabel und eine Klemme, geeignete Schweißelektroden sowie geeignete persönliche Schutzausrüstung.
Stabschweißen, SMAW, MMA und E-Hand: Handelt es sich um dasselbe Verfahren?
Die Terminologie variiert je nach Markt, aber diese Bezeichnungen beziehen sich im Allgemeinen auf dasselbe Schweißverfahren.
| Bezeichnung | Worauf sich der Begriff bezieht | Typischer Kontext |
| Stabschweißen | Gängige englische Bezeichnung für das manuelle Elektroden-Lichtbogenschweißen | Allgemeine Inhalte zum Thema Schweißen, Schulungen und praktische Diskussionen |
| SMAW | Schutzgas-Lichtbogenschweißen | Technische Dokumente, Spezifikationen und internationale Schweißterminologie |
| MMA-Schweißen | Manuelles Metall-Lichtbogenschweißen | Schweißgeräte, Produktbeschreibungen, Handbücher und technische Inhalte |
| E-Hand-Schweißen | Gängige deutsche Bezeichnung für das manuelle Elektroden-Schweißen | Gerätebeschreibungen, Bedienungsanleitungen, Schulungen und Werkstattanwendungen |
| Elektrodenschweißen | Allgemeiner deutscher Begriff für das Elektroden-Schweißen | Produktkategorien, technische Anleitungen und der alltägliche Einsatz in der Werkstatt |
Für deutsche Anwender wird ein Gerät, das als MMA- oder E-Hand-Schweißgerät bezeichnet wird, daher in der Regel im gleichen technischen Kontext wie ein Stabschweißgerät behandelt.
Wenn Sie eine ausführlichere Einführung in das Verfahren wünschen, lesen Sie unseren Leitfaden zum Elektrodenschweißen.
Was passiert zwischen der Elektrode und dem Werkstück?
Die Elektrode erfüllt mehrere Aufgaben gleichzeitig. Sie leitet den Schweißstrom, liefert Schweißzusatzwerkstoff und sorgt durch ihre Ummantelung für die Stabilität des Lichtbogens sowie den Schutz des Schweißbads.
Während die Elektrode abbrennt, muss der Bediener kontinuierlich den richtigen Abstand zwischen der Elektrodenspitze und dem Werkstück einhalten. Wird der Lichtbogen zu kurz, kann die Elektrode festkleben. Wird er zu lang, kann der Lichtbogen instabil werden und das Risiko von Spritzern oder Porosität erhöhen.
Nach dem Schweißen muss die Schlacke entfernt werden, bevor die Schweißnaht geprüft oder eine weitere Lage aufgetragen wird.
Die Oberflächenvorbereitung ist nach wie vor wichtig. Das Stabelektrodenschweißen kommt mit einigen Bedingungen zurecht, die das WIG-Schweißen besonders erschweren würden, doch Öl, Farbe, starker Rost, Zunder und andere Verunreinigungen sollten nicht einfach ignoriert werden. VECTOR WELDING empfiehlt zudem saubere Schweißoberflächen und einen guten elektrischen Kontakt an der Werkstückklemme.
Was sind die wichtigsten Vor- und Nachteile des Stabschweißens?
Die Vor- und Nachteile des Stabelektrodenschweißens sind nur dann von Bedeutung, wenn sie im Zusammenhang mit der jeweiligen Aufgabe betrachtet werden.
Eine Eigenschaft, die bei einer mobilen Reparatur von Vorteil ist, kann in einer Produktionswerkstatt irrelevant sein. Ebenso kann ein Nachteil wie die Schlackeentfernung für gelegentliche Wartungsarbeiten akzeptabel sein, bei wiederholten Fertigungsvorgängen jedoch ineffizient.
Vorteile: Mobilität, einfache Ausrüstung und Flexibilität im Außenbereich
Einer der größten Vorteile des Stabschweißens besteht darin, dass es nicht auf eine externe Schutzgasflasche angewiesen ist. Das vereinfacht den mobilen Einsatz und macht das Verfahren weniger windempfindlich als das gasgeschützte MIG/MAG- oder WIG-Schweißen.
Weitere praktische Vorteile sind:
- relativ wenige Prozesskomponenten
- gute Eignung für Reparaturen vor Ort
- Zugang zu vielen Elektrodentypen für unterschiedliche Anwendungen
- die Möglichkeit, in verschiedenen Lagen zu schweißen, sofern die gewählte Elektrode dies zulässt
- kompakte Inverter-Stromquellen für den mobilen Einsatz
- geringere Abhängigkeit von absolut sauberem Material als bei einigen anderen Lichtbogenschweißverfahren
Aus diesem Grund wird das Stabschweißen häufig für Strukturreparaturen, landwirtschaftliche Maschinen, die Instandhaltung auf Baustellen und Arbeiten in Betracht gezogen, bei denen der Transport einer Gasflasche unpraktisch wäre.
Die Eignung für den Einsatz im Freien sollte jedoch nicht mit der Erlaubnis verwechselt werden, bei unsicheren Wetterbedingungen zu schweißen. Nasse oder stark leitfähige Bedingungen erhöhen das elektrische Risiko. Bei professionellen Arbeiten in Deutschland sollte der Auftrag vor Beginn der Schweißarbeiten gemäß den geltenden Arbeitsschutzvorschriften bewertet werden.
Nachteile: Schlacke, Rauch, Unterbrechungen und größere Abhängigkeit vom Bediener
Das Stabschweißen ist nicht automatisch das effizienteste Verfahren, nur weil die Ausrüstung einfach ist.
Die Elektrode wird durch den Verbrauch immer kürzer, sodass der Schweißvorgang regelmäßig unterbrochen werden muss, um sie auszutauschen. Außerdem muss die Schlacke zwischen den Schweißgängen bei Bedarf entfernt werden. Diese Unterbrechungen können dazu führen, dass das Stabschweißen bei sich wiederholenden Fertigungsaufgaben weniger produktiv ist als ein Verfahren mit kontinuierlichem Draht.
Weitere Einschränkungen sind:
- mehr Reinigungsaufwand nach dem Schweißen
- mögliche Spritzer
- relativ hohe Abhängigkeit von der Technik des Bedieners
- schwierigere Wärmekontrolle bei dünnen Blechen
- Neustarts, die bei unsachgemäßer Durchführung zu Fehlern führen können
- erhebliche Schweißrauchentwicklung, die eine geeignete Belüftung oder Absaugung erfordert
- Schwierigkeiten, die bei sorgfältig kontrolliertem WIG-Schweißen mögliche optische Oberflächenqualität zu erzielen
Die Dämpfe sind nicht nur ein Problem der Sauberkeit. Beim Lichtbogenschweißen kann der Bediener gefährlichen Dämpfen, ultravioletter Strahlung, Hitze, Funken und elektrischen Gefahren ausgesetzt sein. Die Sicherheitshinweise von VECTOR WELDING verlangen einen geeigneten Augen-, Haut-, Atemwegs- und Brandschutz und betonen die Notwendigkeit von Belüftung oder Absaugung, wo dies erforderlich ist.
Bei der Bewertung von Arbeitsschutzmaßnahmen, Belüftung, Schutz vor optischer Strahlung und elektrischer Sicherheit sollten auch deutsche Arbeitsschutzrichtlinien von Organisationen wie der DGUV und der BAuA berücksichtigt werden.
Wie entscheidet man sich zwischen Stab-, MIG/MAG- und WIG-Schweißen?
Wählen Sie das Verfahren ausgehend von der Aufgabe rückwärts aus.
Beginnen Sie mit dem Grundwerkstoff und der Materialstärke, berücksichtigen Sie dann die Fugenausführung, die Schweißposition, die Umgebungsbedingungen, die erforderliche Oberflächenqualität, das Produktionsvolumen, die Mobilität und die verfügbare Leistung. Erst wenn diese Fragen geklärt sind, sollten Sie Schweißgeräte miteinander vergleichen.
| Auswahlkriterium | Stabelektrode / MMA | MIG/MAG | WIG |
| Mobile Arbeit vor Ort | Oft praktisch | Gas- und Drahtvorschubgeräte erhöhen die Komplexität | In der Regel geräteabhängiger |
| Windbelastung | Kein externes Schutzgas | Das Schutzgas kann gestört werden | Das Schutzgas kann gestört werden |
| Serienfertigung in der Werkstatt | Mehr Unterbrechungen | Oft effizienter durch Endlosdraht | In der Regel langsamer |
| Dünnes Blech | Erfordert sorgfältige Steuerung | Oft praktisch | Starke Wärmeregulierung |
| Sichtbare Nahtqualität | Funktional, jedoch ist eine Schlackenentfernung erforderlich | Gut bei korrekter Einstellung | Wird oft für präzise Oberflächen bevorzugt |
| Bedienertechnik | Die Lichtbogenlänge muss manuell geregelt werden | Der Drahtvorschub vereinfacht einige Aspekte | Erfordert ein hohes Maß an Koordination und Kontrolle |
Stabschweißen vs. MIG/MAG: Mobilität versus Produktivität
Für mobile Reparaturarbeiten hat das Stabelektrodenschweißen einen klaren praktischen Vorteil: weniger Prozesskomponenten und keine externe Schutzgasflasche.
In einer kontrollierten Werkstatt kann MIG/MAG jedoch einen wichtigen Produktivitätsvorteil bieten. Die kontinuierliche Drahtzufuhr reduziert den Elektrodenwechsel, und es fällt in der Regel weniger schlackebedingter Reinigungsaufwand an. Außerdem lässt sich das Verfahren bei dünnerem Stahl leichter handhaben.
Eine hilfreiche Entscheidungshilfe ist die Berücksichtigung des Arbeitsmusters. Gelegentliche Reparaturschweißungen an verschiedenen Orten eignen sich oft gut für das Stabelektrodenschweißen. Lange Schweißnähte, wiederkehrende Teile und die Fertigung größerer Stückzahlen können hingegen den Vergleich von MIG/MAG-Schweißgeräten rechtfertigen.
Stick-Schweißen vs. WIG-Schweißen: Robustheit versus Wärmekontrolle und Oberflächenqualität
WIG und Stabelektroden-Schweißen dienen unterschiedlichen Prioritäten.
Das Stabelektrodenschweißen (Stick) bietet Vorteile bei der praktischen Einrichtung und Flexibilität vor Ort. Beim WIG-Schweißen (TIG) liegt der Schwerpunkt mehr auf kontrollierter Wärmezufuhr, präziser Zugabe von Schweißzusatzwerkstoff und dem Erscheinungsbild der Schweißnaht. Dadurch kann das WIG-Schweißen die geeignetere Option für dünnes Material, sichtbare Edelstahlarbeiten oder Aufgaben sein, bei denen die Minimierung von Spritzern und die präzise Steuerung des Schweißbads wichtiger sind als Mobilität.
Wenn die Arbeit durchgehend dünnes Material oder optisch anspruchsvolle Verbindungen umfasst, sollten Sie WIG-Schweißgeräte vergleichen, bevor Sie davon ausgehen, dass Stabelektrodenschweißen die beste Wahl ist.
Passen Sie Elektrode, Stromstärke, Polarität und Einschaltdauer an die jeweilige Aufgabe an
Die Auswahl des Verfahrens ist nur der erste Schritt. Bei einer Stabelektroden-Konfiguration müssen auch die Elektrode und die Aufgabe aufeinander abgestimmt sein.
Prüfen Sie:
1. Grundwerkstoff.
2. Elektrodenklasse.
3. Elektrodendurchmesser.
4. Schweißlage.
5. Erforderliche Polarität.
6. Empfohlener Strombereich.
7. Materialdicke und Nahtvorbereitung.
8. Anzahl und Länge der Schweißnähte.
9. Erforderlicher Einschaltdauer.
10. Verfügbare Netzspannung.
Wählen Sie die Stromstärke nicht anhand einer allgemeinen Tabelle aus, ohne die Empfehlungen des Elektrodenherstellers zu prüfen. Unterschiedliche Elektrodentypen und Schweißpositionen können unterschiedliche Einstellungen erfordern.
Auch die Polarität spielt eine Rolle. Anwender sollten die für die verwendete Elektrode geeignete Anschlussanordnung befolgen und im Zweifelsfall den Elektrodenhersteller konsultieren.
Besondere Aufmerksamkeit verdient der Einschaltdauer. Er beschreibt, wie lange eine Stromquelle innerhalb eines definierten Testzeitraums bei einer bestimmten Leistung betrieben werden kann, ohne ihre thermischen Grenzen zu überschreiten. Ein hoher maximaler Stromwert bedeutet daher nicht, dass das Schweißgerät kontinuierlich mit dieser Leistung betrieben werden kann.
Wo eignet sich das Stabelektrodenschweißen in der Praxis besonders gut?
Im Folgenden werden typische Szenarien und keine Kundenfallstudien beschrieben. Sie zeigen, wie sich die gleichen Vor- und Nachteile je nach Aufgabe ändern.
Szenario 1: Reparaturen an Bauwerken oder auf Baustellen im Freien
Aufgabe: Reparatur von Stahlhalterungen, Rahmen, Stützen oder anderen Stahlbauteilen.
Umgebung: Arbeiten im Freien, bei denen die Ausrüstung bewegt werden muss und Wind das Schutzgasschweißen erschweren kann.
Auswahlkriterien: Wählen Sie eine Elektrode, die für das Material, die Schweißlage und die Verbindung geeignet ist. Überprüfen Sie den Zustand der Kabel, die verfügbare Leistung, den erwarteten Schweißstrom und den Einschaltfaktor des Geräts.
Häufiger Fehler: Die Angabe „geeignet für das Schweißen im Freien“ so zu interpretieren, als seien Wetter- und Oberflächenbedingungen unerheblich. Feuchtigkeit, eine schlechte Verbindung zwischen Arbeitskabel und Arbeitsklemme, Beschichtungen, Verunreinigungen und ein unsicherer Arbeitsbereich erfordern weiterhin Beachtung.
Wann Sie sich beraten lassen sollten: Holen Sie fachliche Beratung ein bei tragenden Konstruktionen, unbekannten Stahlsorten, vorgeschriebenen Schweißverfahren, zertifizierten Arbeiten oder elektrisch gefährlichen Bereichen.
Szenario 2: Reparatur von landwirtschaftlichen Maschinen und Schwermaschinen
Aufgabe: Reparatur von Halterungen, Rahmen, Anbaugeräten, Maschinenkomponenten oder verschlissenen Stahlteilen.
Umgebung: Eine Werkstatt, ein landwirtschaftliches Gebäude, ein Hof oder ein mobiler Reparaturstandort.
Auswahlkriterien: Bestimmen Sie das Material, bevor Sie die Elektrode auswählen. Berücksichtigen Sie die Materialstärke, die Rissvorbereitung, die Zugänglichkeit, die erforderliche Einbrandtiefe, die verfügbare Leistung und ob das reparierte Teil erheblichen Belastungen ausgesetzt ist.
Häufiger Fehler: Die Wahl einer Elektrode nur deshalb, weil sie sich leicht zünden lässt oder gerade zur Verfügung steht.
Wann Sie sich beraten lassen sollten: Holen Sie fachkundigen Rat ein bei Gusseisen, unbekannten Legierungen, hochkohlenstoffhaltigen Stählen, stark beanspruchten Bauteilen oder sicherheitskritischen Maschinen.
Szenario 3: Werkstattwartung und allgemeiner Stahlbau
Aufgabe: Herstellung von Halterungen, Maschinenstützen, Ersatzteilen und Kleinserien.
Umgebung: Kontrollierte Werkstattumgebung in Innenräumen.
Auswahlkriterien: Vergleichen Sie die einfache Ausrüstung des Stabschweißgeräts mit den Produktionsvorteilen von MIG/MAG. Bei vereinzelten Reparaturen spielen der Elektrodenwechsel und das Entfernen von Schlacke möglicherweise keine Rolle. Bei wiederholten langen Schweißnähten können diese Unterbrechungen jedoch zu erheblichen Nicht-Schweißzeiten führen.
Häufiger Fehler: Das Stabelektrodenverfahren weiterhin für jeden Auftrag zu verwenden, nur weil die Maschine bereits in der Werkstatt steht.
Wann eine Überprüfung angebracht ist: Überdenken Sie das Verfahren, wenn das Produktionsvolumen steigt, die Teile dünner werden oder die Nachbearbeitung und Reinigung einen Großteil der Arbeitszeit in Anspruch nehmen.
Szenario 4: Dünnblech oder optisch anspruchsvolle Fertigung
Aufgabe: Schweißen von dünnen Blechen, sichtbaren Fugen, Edelstahlkomponenten oder Arbeiten, bei denen Verformung und das Erscheinungsbild der Schweißnaht eine Rolle spielen.
Umgebung: In der Regel eine kontrollierte Werkstattumgebung.
Auswahlkriterien: Minimaler nutzbarer Strom, Wärmeeintrag, Elektrodendurchmesser, Schweißgeschwindigkeit, Verformungsrisiko und erforderliche Oberflächenqualität.
Häufiger Fehler: Die Annahme, dass ein Schweißgerät mit niedriger Stromeinstellung automatisch ideal für dünne Bleche ist.
Wann Sie sich beraten lassen sollten: Ziehen Sie ein anderes Verfahren in Betracht, wenn Durchbrennen, Verformungen oder das Erscheinungsbild wiederholt schwer zu kontrollieren sind. MIG/MAG oder WIG könnten den tatsächlichen Anforderungen besser entsprechen.
Wie lassen sich häufige Probleme beim Stabschweißen vermeiden und die richtige Ausrüstung auswählen?
Viele Probleme beim Stabschweißen sind das Ergebnis einer Kombination verschiedener Faktoren, darunter Schweißgeräteeinstellungen, Technik, Schweißzusätze und elektrische Anschlüsse des Geräts. Vermeiden Sie bei der Fehlerdiagnose, mehrere Änderungen gleichzeitig vorzunehmen und diese dann zu testen. Identifizieren Sie das Symptom des Problems und beginnen Sie mit der einfachsten möglichen Ursache. Nehmen Sie dann eine Änderung vor und testen Sie diese.
Häufige Probleme: Festklebende Elektroden, instabiler Lichtbogen, Spritzer und Schlackeneinschlüsse
Wenn die Elektrode ständig klebt, prüfen Sie, ob der Strom für die Elektrode geeignet ist, ob der Lichtbogen zu kurz gehalten wird und ob die Werkstückklemme und die Schweißkabel einen zuverlässigen elektrischen Kontakt gewährleisten.
Wenn der Lichtbogen wiederholt erlischt, überprüfen Sie die Lichtbogenlänge, die Zündtechnik, die Stromeinstellung, den Zustand der Elektrode und die Verbindung zwischen der Werkstückklemme und dem Werkstück.
Bei übermäßigem Spritzer sollten Sie Stromstärke, Polarität, Lichtbogenlänge, Elektrodenwinkel und Schweißtechnik überprüfen, anstatt automatisch eine Einstellung zu erhöhen oder zu verringern.
Porosität kann mit Verunreinigungen, einem schlechten Zustand der Verschleißteile oder einer schlechten Lichtbogensteuerung zusammenhängen. Schlackeneinschlüsse erfordern oft eine Überprüfung der Reinigung zwischen den Schweißgängen, der Nahtführung, des Elektrodenwinkels und der Schweißtechnik.
Ein Unterhaken kann auf zu hohen Strom, zu hohe Schweißgeschwindigkeit, eine unsachgemäße Elektrodenführung oder eine ungeeignete Lichtbogenlänge hindeuten.
Wenn eine Maschine eine Übertemperaturwarnung anzeigt, dürfen Sie die Schutzvorrichtung nicht umgehen. Zu hoher Schweißstrom, überlängliche Betriebszeit, Probleme mit der Stromversorgung und Kühlungsfehler gehören zu den Umständen, die möglicherweise untersucht werden müssen.
Sicherheitsüberprüfungen: Dämpfe, UV-Strahlung, Brand- und Stromschlaggefahr
Überprüfen Sie vor dem Zünden des Lichtbogens nicht nur die Schweißeinstellungen.
Tragen Sie einen geeigneten Schweißhelm, Augenschutz, Schutzkleidung, Handschuhe und geeignetes Schuhwerk. Schützen Sie Personen in der Nähe vor Lichtbogenstrahlung. Entfernen Sie brennbares Material aus dem Funkenbereich und denken Sie daran, dass Funken durch Spalten dringen und Material auf der anderen Seite von Böden, Wänden oder Trennwänden entzünden können.
Sorgen Sie für ausreichende Belüftung und setzen Sie bei Bedarf geeignete Absaugvorrichtungen ein. Beschichtetes, lackiertes, verzinktes oder chemisch verunreinigtes Material erfordert besondere Vorsicht, da beim Schweißen gefährliche Dämpfe entstehen können.
Überprüfen Sie Schweißkabel und Steckverbinder vor dem Gebrauch. Halten Sie die Isolierung in gutem Zustand und stellen Sie sicher, dass die Verbindungen fest sitzen. Unter Spannung stehende Schweißkreise können schwere Stromschläge verursachen, daher muss ein geeigneter trockener Isolationsschutz verwendet werden. Jede für die Schweißstromquelle erforderliche Schutzerdung oder Erdung sollte den Anweisungen des Geräts und den geltenden Anforderungen an elektrische Anlagen entsprechen.
Behandeln Sie nasse oder beengte Orte nicht als normale Bedingungen für das Stabschweißen. Professionelle Arbeitsplätze sollten die geltende Risikobewertung, örtliche Vorschriften, Betriebsanleitungen und deutsche Arbeitsschutzvorschriften befolgen.
Worauf Sie bei einem Stabschweißgerät achten sollten – und wann Sie technische Hilfe einholen sollten
Sobald das Stabschweißen als das richtige Verfahren bestätigt wurde, vergleichen Sie die Geräte in dieser Reihenfolge:
- nutzbarer Schweißstrombereich
- Einschaltdauer bei dem Strom, den Sie tatsächlich voraussichtlich nutzen werden
- Netzspannung und Anforderungen an den Stromkreis
- unterstützte Elektrodengrößen und -typen
- Funktionen wie „Hot Start“, „Arc Force“ oder „Anti-Stick“, sofern relevant
- Anforderungen an Schweißkabel und Steckverbinder
- Tragbarkeit
- Kühlung und Betriebsumgebung
- Verfügbarkeit geeigneter Verbrauchsmaterialien und Zubehörteile
- Service- und Ersatzteilversorgung
Ein praktisches Beispiel verdeutlicht, warum die maximale Stromstärke nicht isoliert betrachtet werden sollte. Die technischen Daten des VECTOR WELDING ARC200 geben einen Strombereich von 10–200 A bei einer einphasigen 230-V-Versorgung an, während sich die Angaben zum Einschaltdauerverhältnis zwischen der maximalen Leistung und dem Dauerbetrieb bei niedrigerer Stromstärke erheblich unterscheiden. Die praktische Erkenntnis ist wichtiger als die Modellnummer: Vergleichen Sie Stromstärke, Einschaltdauerverhältnis, Stromversorgung und Anforderungen an die Elektrode gemeinsam.
Funktionen wie „Arc Force“ und die Anti-Haft-Unterstützung können die Lichtbogensteuerung in geeigneten Situationen erleichtern, ersetzen jedoch nicht die richtige Wahl der Elektrode oder die richtige Technik. „Arc Force“ unterstützt das Kurzlichtbogenverhalten, während die Anti-Haft-Steuerung hilft, wenn die Elektrode am Werkstück haftet.
Was Kabel, Halter, Schutzausrüstung und andere Komponenten der Ausrüstung betrifft, sollten Sie das verfügbare Schweißzubehör zusammen mit der Stromquelle prüfen, anstatt das Zubehör erst nachträglich zu berücksichtigen.
Schritt 1: Wenn das Stabelektrodenschweißen zu Ihrem Material, Ihrer Arbeitsumgebung und Ihren Produktionsanforderungen passt, vergleichen Sie unsere Stabelektroden- und MMA-Schweißgeräte hinsichtlich Strombereich, Einschaltdauer, Eingangsleistung, unterstützten Verfahren, Elektrodenanforderungen und des für Ihre Konfiguration erforderlichen Zubehörs.
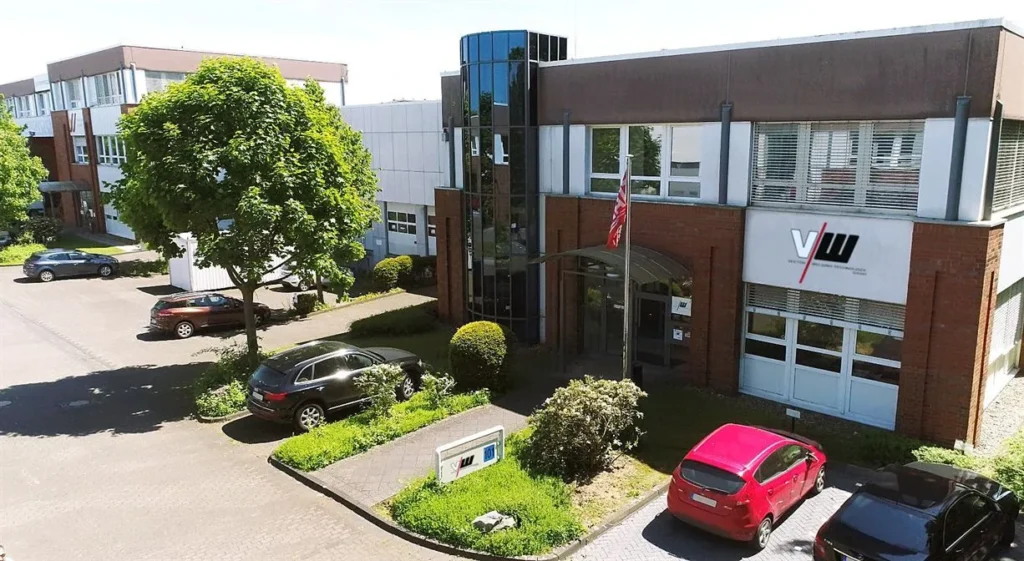
Schritt 2: Wenn Sie sich noch unsicher sind, wenden Sie sich an den Kundensupport von VECTOR WELDING. Unser Hauptsitz befindet sich in Köln, und Kunden können in unserem Showroom in Köln eine Beratung oder ein Probeschweißen vereinbaren. Unser Support umfasst auch Ersatzteile und Unterstützung bei Reparaturen. Bevor Sie unser Team kontaktieren, halten Sie bitte Informationen zum Grundwerkstoff, zur Materialstärke, zur Art der Verbindung oder Reparatur, zur Schweißposition, zur verfügbaren Netzstromversorgung, zur voraussichtlichen Schweißdauer sowie – falls bekannt – zum Elektrodentyp oder -durchmesser bereit. Diese Informationen erleichtern es unserem Team, Ihnen beim Vergleich der geeigneten Verfahren, Maschinen, Elektroden und des Zubehörs zu helfen.
FAQ
F: Was ist Stabelektrodenschweißen?
A: Das Stabschweißen ist ein Lichtbogenschweißverfahren, bei dem eine verbrauchbare, mit Flussmittel beschichtete Elektrode zum Einsatz kommt. Die Elektrode erzeugt den Lichtbogen, führt Schweißzusatzwerkstoff zu und trägt zum Schutz des geschmolzenen Schweißbads bei, da die Beschichtung unter Hitzeeinwirkung reagiert.
F: Ist Stabschweißen dasselbe wie MMA-Schweißen?
A: Ja. Stabschweißen, SMAW, MMA-Schweißen, manuelles Metall-Lichtbogenschweißen und der deutsche Begriff „E-Hand-Schweißen“ bezeichnen im Allgemeinen denselben Prozess.
F: Was sind die Hauptvorteile des Stabschweißens?
A: Die Hauptvorteile sind tragbare Geräte, der Verzicht auf externe Schutzgasflaschen, Flexibilität bei der Arbeit vor Ort sowie die Verfügbarkeit verschiedener Elektroden für unterschiedliche Werkstoffe und Schweißanforderungen.
F: Was sind die Hauptnachteile des Stabschweißens?
A: Elektrodenwechsel, Schlackeentfernung, Rauchentwicklung, Spritzer und die starke Abhängigkeit von der Technik des Schweißers können die Produktivität beeinträchtigen. Außerdem ist das Stabschweißen bei sehr dünnem Material schwieriger zu kontrollieren.
F: Wird beim Stabelektrodenschweißen Schutzgas benötigt?
A: Beim Stabelektrodenschweißen wird normalerweise keine externe Schutzgasflasche benötigt. Die Beschichtung der Elektrode erzeugt Gase und Schlacke, die dazu beitragen, das geschmolzene Schweißgut während des Prozesses zu schützen.
F: Ist das Stabelektrodenschweißen besser als das MIG-Schweißen?
A: Das hängt von der jeweiligen Aufgabe ab. Das Stabelektrodenschweißen ist oft sinnvoll für mobile Reparaturen oder Arbeiten im Freien, während das MIG/MAG-Schweißen bei wiederholten Fertigungsarbeiten in der Werkstatt produktiver sein kann und sich bei dünnerem Stahl möglicherweise leichter kontrollieren lässt.
F: Ist das Stabelektrodenschweißen besser als das WIG-Schweißen?
A: Das Stabelektrodenschweißen bietet im Allgemeinen den Vorteil der Mobilität und einer einfacheren Einrichtung vor Ort. Das WIG-Schweißen ermöglicht eine feinere Wärmekontrolle und wird oft für dünnes Material, Präzisionsarbeiten oder Anwendungen in Betracht gezogen, bei denen das Aussehen der Schweißnaht eine hohe Priorität hat.
F: Welche Metalle können mit dem Stabelektrodenschweißen geschweißt werden?
A: Das Stabelektrodenschweißen kann bei verschiedenen Metallen angewendet werden, sofern eine geeignete Elektrode und ein geeignetes Verfahren zur Verfügung stehen. Die Elektrode muss entsprechend dem jeweiligen Grundwerkstoff, den Anforderungen an die Verbindung, der Schweißposition und der Stromquelle ausgewählt werden.
F: Kann man dünnes Metall mit dem Stabelektrodenschweißen schweißen?
A: Ja, in einigen Anwendungsfällen, aber der Arbeitsbereich wird mit zunehmender Materialdünne enger. Durchbrennen und Verformungen lassen sich schwerer kontrollieren, daher kann es sich lohnen, auch MIG/MAG oder WIG in Betracht zu ziehen.
F: Wie wähle ich die richtige Stabelektrode aus?
A: Beginnen Sie mit dem Grundwerkstoff und berücksichtigen Sie dann die erforderlichen Schweißeigenschaften, die Schweißposition, den Elektrodendurchmesser, die Polarität, die Fugenart und den vom Elektrodenhersteller empfohlenen Betriebsbereich.
F: Wie viele Ampere sollte ich beim Stabelektrodenschweißen verwenden?
A: Es gibt keine einheitliche, für alle Stabelektroden gültige Stromstärke. Halten Sie sich an den für den jeweiligen Elektrodentyp und -durchmesser empfohlenen Bereich und berücksichtigen Sie dabei die Schweißposition, die Fugenausführung und das tatsächliche Lichtbogenverhalten.
F: Warum klebt meine Stabelektrode ständig fest?
A: Häufige Ursachen sind eine zu niedrige oder ungeeignete Stromstärke, ein zu kurzes Halten des Lichtbogens, eine schlechte Zündtechnik, der Zustand der Elektrode oder ein schwacher elektrischer Kontakt. Überprüfen Sie diese Variablen systematisch, bevor Sie mehrere Einstellungen gleichzeitig ändern.
F: Warum treten Porosität oder Schlackeneinschlüsse auf?
A: Überprüfen Sie Oberflächenverunreinigungen, den Zustand des Schweißmaterials, die Lichtbogenlänge, die Schweißtechnik und die Reinigung zwischen den Schweißgängen. Schlacke, die zwischen den Schweißnähten zurückbleibt, kann eingeschlossen werden, wenn der nächste Schweißgang ohne ausreichende Vorbereitung aufgetragen wird.
F: Ist das Stabelektrodenschweißen im Freien sicher?
A: Da kein externes Schutzgas verwendet wird, ist das Stabelektrodenschweißen weniger windempfindlich, dennoch erfordert das Schweißen im Freien angemessene Sicherheitsvorkehrungen in Bezug auf Elektrizität, Brandgefahr, Schweißrauch und Witterungseinflüsse. Bei Nässe oder unter Bedingungen mit hoher Leitfähigkeit ist besondere Vorsicht geboten.
F: Was sollte ich vor dem Kauf eines Stabelektrodenschweißgeräts wissen?
A: Informieren Sie sich über Material, Materialstärke, Elektrodenanforderungen, typische Schweißstromstärke, verfügbare Stromversorgung, voraussichtliche Schweißdauer und Arbeitsumgebung. Vergleichen Sie anschließend den Strombereich, den Einschaltfaktor, die Anschlussanforderungen, Funktionen, Kabel, Zubehör und den Kundendienst.
