


MIG-Schweißen sieht von außen betrachtet einfach aus: Den Auslöser betätigen, den Draht zuführen und den Brenner entlang der Naht führen. In der Praxis hängen gute Ergebnisse jedoch vom Zusammenspiel mehrerer Faktoren ab.
Sauberes Metall, der richtige Draht, eine geeignete Schutzgaszufuhr, eine ausgewogene Spannung und Drahtvorschubgeschwindigkeit sowie eine gleichmäßige Brennerbewegung – all das spielt eine Rolle. Wenn ein Teil dieses Systems nicht stimmt, zeigt sich das in der Regel an der Schweißnaht. Möglicherweise treten übermäßige Spritzer, Porosität, Durchbrennen, schlechte Einbringtiefe oder ein instabiler Lichtbogen auf.
Eine nützliche Regel lautet: Vermeiden Sie es, alles auf einmal zu ändern. Legen Sie einen sinnvollen Ausgangspunkt fest, führen Sie eine kurze Probeschweißung durch, prüfen Sie das Ergebnis und passen Sie jeweils nur eine Variable an.
Behandeln Sie vor Beginn auch die Sicherheit als Teil der Vorbereitung. Tragen Sie geeignete Augen-, Hand-, Körper- und Atemschutzausrüstung, halten Sie brennbare Materialien vom Schweißbereich fern, sorgen Sie für eine geeignete Belüftung oder Rauchabsaugung und gehen Sie korrekt mit Schutzgasflaschen um. Schweißrauch, stromführende elektrische Komponenten, Lichtbogenstrahlung, heißes Metall und Funken erfordern allesamt angemessene Vorsichtsmaßnahmen.
Was macht eigentlich eine gute MIG-Schweißnaht aus?
Eine gute MIG-Schweißnaht entsteht nicht allein durch die Stromstärke. Das Ergebnis ergibt sich aus dem Zusammenspiel von Grundwerkstoff, Schweißdraht, Schutzgasart, Maschineneinstellungen, Nahtvorbereitung und der Technik des Schweißers.
Wenn die Schweißnaht mangelhaft ist, sollten Sie zunächst prüfen, ob diese Elemente tatsächlich aufeinander abgestimmt sind, bevor Sie die Einstellungen ändern.
MIG- vs. MAG-Schweißen: Warum das Schutzgas entscheidend ist
Beim MIG- und MAG-Schweißen wird eine kontinuierlich zugeführte Schweißdrahtelektrode verwendet. Der wesentliche technische Unterschied liegt im Schutzgas.
Beim MIG-Schweißen wird ein inertes Schutzgas verwendet, während beim MAG-Schweißen ein aktives Gas oder ein aktives Gasgemisch zum Einsatz kommt. In der täglichen Suche verwenden Anwender den Begriff „MIG-Schweißen“ oft als Oberbegriff für das Drahtschweißen, selbst wenn es sich bei der Stahlanwendung technisch gesehen um MAG-Schweißen handelt.
Diese Unterscheidung ist wichtig, da das Schutzgas das Lichtbogenverhalten, die Einbruchtiefe, die Schweißnahtform und die Spritzerbildung beeinflusst. Ein Wechsel des Gases kann daher das Ergebnis verändern, selbst wenn der Draht und die Maschineneinstellungen gleich bleiben.
Für jeden, der eine Ausrüstung auswählt, lautet die praktische Frage nicht einfach: „Brauche ich MIG?“ Besser ist es zu fragen:
- Welches Material soll geschweißt werden?
- Welcher Draht wird verwendet?
- Ist externes Schutzgas praktikabel?
- Findet die Arbeit im Innen- oder Außenbereich statt?
- Unterstützt das Gerät den erforderlichen Prozess und die erforderlichen Verbrauchsmaterialien?
Sobald diese Fragen geklärt sind, können Sie geeignete MIG/MAG-Schweißgeräte vergleichen.
Passen Sie Grundwerkstoff, Draht und Schutzgasmethode an, bevor Sie die Einstellungen ändern
Der Draht und die Schutzgasart sollten entsprechend dem jeweiligen Material und der jeweiligen Aufgabe ausgewählt werden.
Für Baustahl, Edelstahl und Aluminium werden nicht automatisch derselbe Draht, dasselbe Gas, dieselbe Auskleidung, dieselbe Antriebsrolle oder dieselbe Brennerkonfiguration verwendet. Selbstschützender Fülldraht verhält sich zudem anders als Massivdraht, der mit externem Schutzgas verwendet wird.
Eine einfache Auswahlreihenfolge lautet:
| Prüfen | Warum das wichtig ist |
| Grundwerkstoff | Bestimmt den geeigneten Zusatzwerkstoff und das geeignete Schutzgasverfahren |
| Materialstärke | Beeinflusst Drahtstärke, Strombereich und Wärmeeintrag |
| Verbindungstyp | Verändert die Anforderungen an die Einbringtiefe und den Zugang |
| Drahttyp und -durchmesser | Beeinflusst das Vorschubverhalten und die erforderlichen Einstellungen |
| Schutzgasart | Beeinflusst die Lichtbogenstabilität und den Schutz vor der Umgebungsatmosphäre |
| Polarität | Muss den Anforderungen an Draht und Verfahren entsprechen |
Das Drahtvorschubsystem verdient besondere Beachtung. Die Nut der Antriebsrolle, die Kontaktspitze, die Einlage und der Drahtdurchmesser sollten aufeinander abgestimmt sein. Stellen Sie sicher, dass die Nut der Vorschubrolle zur Drahtgröße passt, und wenden Sie nur so viel Rollendruck an, wie für einen zuverlässigen Vorschub erforderlich ist. Übermäßiger Druck kann den Verschleiß der Komponenten erhöhen oder zu Problemen beim Drahtvorschub führen.
Bei der Auswahl der Verbrauchsmaterialien sollten Sie sich an den verfügbaren MIG/MAG-Schweißdrähten orientieren, anstatt den Draht allein nach Preis oder Spulengröße auszuwählen.
Wie sollten Sie ein MIG-Schweißgerät für bessere Ergebnisse einstellen?
Es gibt keine einheitliche Einstellung für Spannung und Drahtvorschub, die für jede Blechdicke, jeden Drahtdurchmesser und jede Fuge geeignet ist.
Nutzen Sie die Einrichtungsanleitung des Geräts als Ausgangspunkt. Führen Sie anschließend eine Probeschweißnaht an einem Reststück aus demselben Material und mit ähnlicher Dicke durch, bevor Sie das fertige Teil schweißen.
Eine detailliertere, auf die Parameter ausgerichtete Erklärung finden Sie im Leitfaden zu den Einstellungen des MIG/MAG-Schweißgeräts.
Spannung und Drahtvorschubgeschwindigkeit aufeinander abstimmen, anstatt sie separat einzustellen
Spannung und Drahtvorschubgeschwindigkeit wirken zusammen.
Eine Erhöhung der Drahtvorschubgeschwindigkeit führt in der Regel zu einem Anstieg des Schweißstroms. Wenn der Draht für die gewählte Spannung zu schnell vorgeschoben wird, kann er wiederholt in das Schweißbad eindringen, anstatt gleichmäßig zu schmelzen. Dies fühlt sich oft so an, als würde der Brenner nach hinten gedrückt, und kann zu einer schlechten Verschmelzung führen.
Eine im Verhältnis zur Drahtvorschubgeschwindigkeit zu hohe Spannung kann einen langen, instabilen Lichtbogen und übermäßiges Spritzen verursachen.
Die Drahtvorschubgeschwindigkeit beeinflusst den Schweißstrom und das Lichtbogenverhalten, während die Spannung die Lichtbogenlänge beeinflusst. Sind die beiden Einstellungen schlecht aufeinander abgestimmt, kann dies zu Drahtstau, mangelnder Verschmelzung, einem instabilen Lichtbogen oder übermäßigen Spritzern führen.
Eine praktische Einstellmethode lautet:
- Wählen Sie den richtigen Draht und Durchmesser aus.
- Beginnen Sie mit den für die Materialstärke empfohlenen Einstellungen.
- Führen Sie eine kurze Probennaht durch.
- Achten Sie auf das Lichtbogengeräusch und prüfen Sie die Schweißnaht.
- Ändern Sie einen Parameter geringfügig.
- Testen Sie erneut, bevor Sie eine weitere Änderung vornehmen.
Das ist wesentlich zuverlässiger, als an mehreren Reglern zu drehen, bis der Lichtbogen „besser klingt“.
Wählen Sie Drahtdurchmesser, Gas und Polarität für den eigentlichen Auftrag
Der Drahtdurchmesser beeinflusst den nutzbaren Strombereich, die Abschmelzleistung und die Regelbarkeit der Wärme bei dünnem Material.
Ein dünnerer Draht kann nützlich sein, wenn eine feine Wärmeregulierung wichtig ist. Ein dickerer Draht ist sinnvoller, wenn eine höhere Abschmelzleistung erforderlich ist. Die richtige Wahl hängt weiterhin von der Verbindung, dem Material, dem Gerät und der Schweißposition ab.
Die Polarität sollte niemals nach Gefühl gewählt werden. Massivdraht und selbstgeschützter Fülldraht erfordern unter Umständen unterschiedliche Einstellungen. Befolgen Sie die Anweisungen des Draht-Herstellers und die Bedienungsanleitung des Schweißgeräts.
Bei Arbeiten mit selbstgeschützten Fülldrähten ist möglicherweise kein externes Schutzgas erforderlich. Weitere Einzelheiten finden Sie im Leitfaden zum Fülldrahtschweißen ohne Schutzgas.
Überprüfen Sie die Stromversorgung, den Leistungsbereich und den Einschaltdauer, bevor Sie die Technik dafür verantwortlich machen
Manchmal ist die Einstellung korrekt, aber das Gerät wird für eine Aufgabe eingesetzt, die außerhalb seines praktischen Betriebsbereichs liegt.
Überprüfen Sie:
- verfügbare Netzspannung;
- Schweißstrombereich;
- Einschaltdauer;
- Materialstärke;
- voraussichtliche Lichtbogenzeit;
- Drahtdurchmesser;
- Spulenkapazität;
- erforderliches Schweißverfahren.
Der Einschaltdauerfaktor ist insbesondere beim wiederholten Schweißen in der Werkstatt von Bedeutung. Er beschreibt, wie lange ein Gerät innerhalb eines definierten Zeitraums mit einer bestimmten Leistung betrieben werden kann, bevor eine Abkühlphase erforderlich ist.
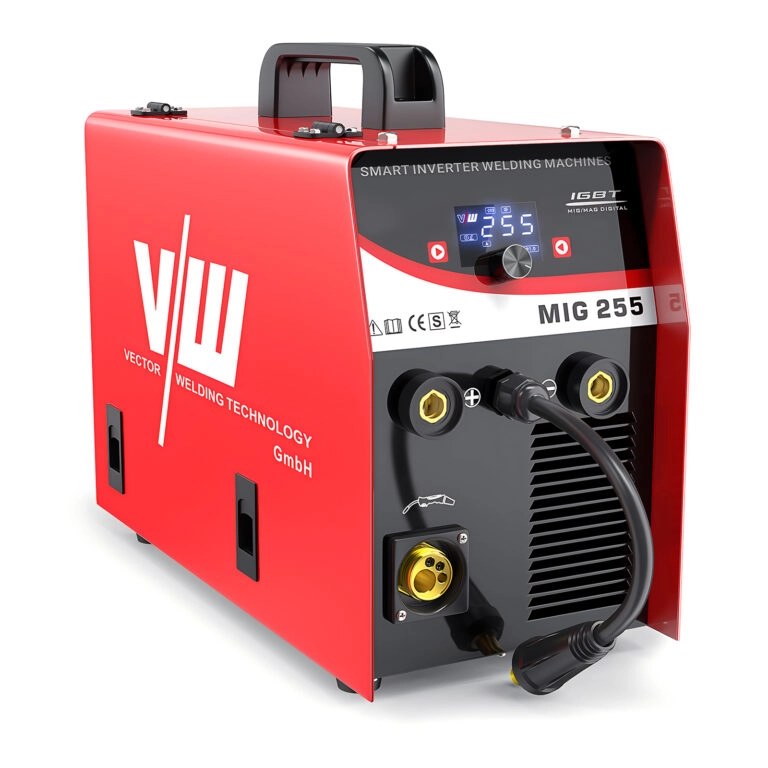
Ein praktisches Beispiel ist das Modell VECTOR WELDING MIG255. Zu seinen technischen Daten gehören eine Eingangsspannung von 230 V, ein MIG-Strombereich bis zu 255 A sowie die Unterstützung von Drahtrollen mit 5 kg oder 15 kg. Diese Eigenschaften können bei wiederholten Fertigungsarbeiten eine größere Rolle spielen als bei gelegentlichen, leichten Reparaturarbeiten. Die vollständigen technischen Daten sollten vor einer Auswahl stets auf der Seite des Schweißgeräts MIG 255 überprüft werden.
Welche MIG-Schweißtechniken verbessern die Schweißqualität am meisten?
Sobald Maschine und Verbrauchsmaterialien angemessen aufeinander abgestimmt sind, lässt sich die Technik viel leichter beurteilen.
Drei Variablen verdienen besondere Beachtung: Oberflächenvorbereitung, Brennerposition und Schweißgeschwindigkeit.
Reinigen und bereiten Sie die Fuge vor, bevor Sie den Lichtbogen zünden
Versuchen Sie nicht, verschmutztes Metall mit höheren Einstellungen zu bearbeiten.
Entfernen Sie Öl, losen Rost, Farbe, starke Zunderablagerungen und Verunreinigungen rund um die Fuge entsprechend den Anforderungen des Auftrags. Überprüfen Sie die Passung und stellen Sie sicher, dass die Werkstückklemme einen guten elektrischen Kontakt hat.
Eine schlechte Verbindung kann zu einem instabilen Schweißstromkreis führen. Verunreinigungen können zudem Porosität und ungleichmäßige Verschmelzung begünstigen.
Führen Sie vor dem Schweißen eines wichtigen Werkstücks eine kurze Probeschweißung an vergleichbarem Ausschuss durch. Dieser kleine Schritt kann ungeeignete Einstellungen, Probleme beim Vorschub oder Gasprobleme aufdecken, bevor das Material beschädigt wird.
Steuerung von Stickout, Arbeitswinkel und Bewegungswinkel
Die Brennerposition beeinflusst die Nahtform und die Lichtbogenstabilität.
Halten Sie den Abstand zwischen Kontaktspitze und Werkstück (CTWD) möglichst konstant. Der CTWD wird von der Kontaktspitze zur Werkstückoberfläche gemessen, während der Drahtüberstand (Elektrodenauszug) die Länge des Drahtes zwischen der Kontaktspitze und dem Lichtbogen bezeichnet. Der CTWD umfasst daher sowohl den Drahtüberstand als auch die Lichtbogenlänge. Als allgemeine Richtlinie gilt, dass ein Drahtüberstand von etwa 10–20 mm für einige MIG/MAG-Anwendungen mit gasgeschütztem Massivdraht geeignet sein kann, wobei die geeignete Länge vom Draht, dem Schweißverfahren und den Betriebsbedingungen abhängt.
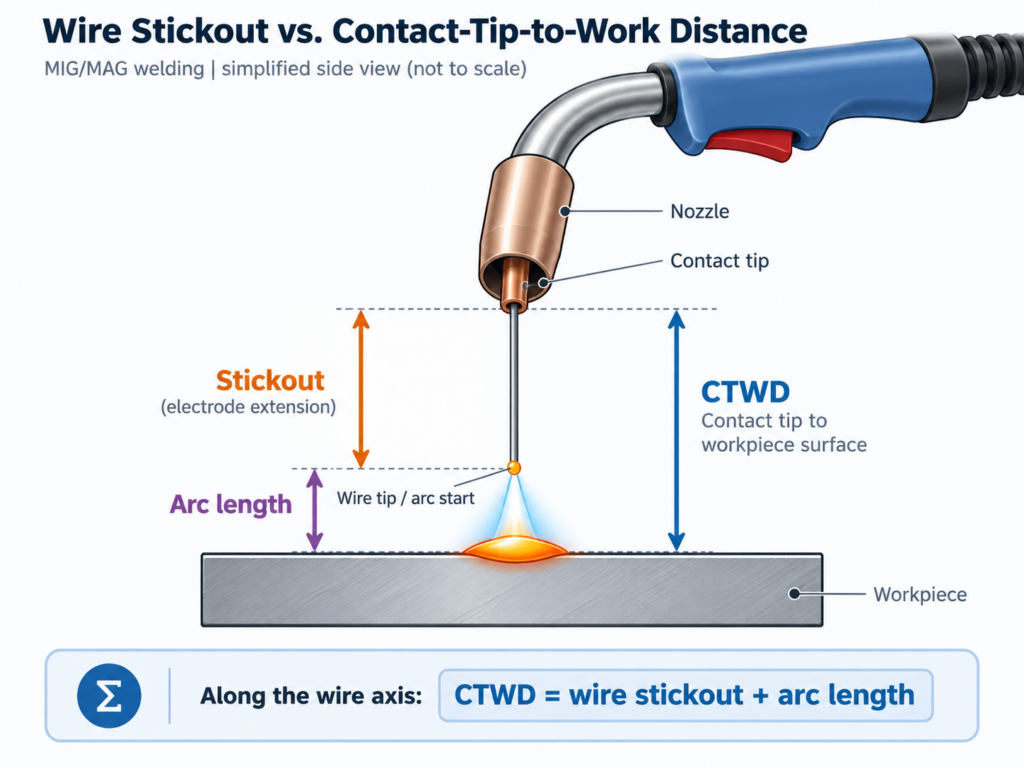
Ein übermäßiger Drahtüberstand kann die Kontrolle beeinträchtigen und zu einer instabilen Schweißnaht führen. Eine ständige Änderung des Brennerabstands schafft eine weitere variable Größe, was die Fehlersuche erschwert.
Der Arbeitswinkel sollte der Geometrie der Fuge entsprechen. Auch der Verfahrwinkel sollte konstant bleiben. Vermeiden Sie es, einen bestimmten Winkel als allgemeingültige Regel für jeden Draht, jede Position und jede Fuge anzusehen.
Beobachten Sie das Schweißbad und regeln Sie die Vorschubgeschwindigkeit
Das Schweißbad verrät Ihnen mehr als das Display allein.
Bewegen Sie sich zu schnell, kann die Schweißnaht schmal werden, mit schlechtem Anschluss oder unzureichender Einbruchtung. Bewegen Sie sich zu langsam, kann die Schweißnaht unnötig breit werden, die Wärmezufuhr erhöhen und bei dünnem Material Probleme verursachen.
Behalten Sie die Vorderkante des Schweißbads im Blick und sorgen Sie für eine gleichmäßige Bewegung.
Führen Sie keine starken Schwingbewegungen durch, nur weil die Schweißnaht schmal erscheint. Überprüfen Sie zunächst die Spannung, den Drahtvorschub, die Vorschubgeschwindigkeit, den Brennerabstand und die Nahtvorbereitung.
Nützliche Brenner- und Vorschubkomponenten finden Sie unter „MIG/MAG-Schweißzubehör“, falls abgenutzte Verschleißteile den Vorschub oder die Lichtbogenkonsistenz beeinträchtigen.
Wie ändern sich die Tipps zum MIG-Schweißen in der Praxis?
Die richtige MIG-Schweißkonfiguration hängt stark davon ab, wo und was Sie schweißen. Im Folgenden werden typische Szenarien beschrieben, keine Kundenfallstudien.
Szenario 1: Schweißen dünner Automobil- oder Blechteile
Aufgabe: Leichte Blechreparaturen, Karosseriearbeiten oder dünne Fertigteile.
Umgebung: in der Regel eine Garage oder Werkstatt mit kontrolliertem Luftstrom.
Schwerpunkte bei der Auswahl: stabile Regelung im unteren Leistungsbereich, geeigneter Draht, gute Passform und sorgfältiges Wärmemanagement.
Der häufigste Fehler ist, zu lange an einer Stelle zu verweilen. Dünnes Blech erwärmt sich schnell, sodass eine Einstellung, die zu Beginn noch kontrollierbar erscheint, dennoch zu einem Durchbrennen führen kann, wenn sich die Wärme im Blech aufstaut.
Je nach Verbindung und Reparaturmethode können kurze Schweißsequenzen, ein geeigneter Abstand und die Möglichkeit zur Wärmeverteilung Abhilfe schaffen. Ein enger Passsitz der Verbindung ist ebenfalls wichtig, da große Spalte ohne zusätzliche Wärmezufuhr schwerer zu überbrücken sind.
Professionelle Beratung lohnt sich, wenn es auch nach Überprüfung der Drahtwahl, der Einstellungen, der Passform und der Schweißtechnik weiterhin wiederholt zu Durchbrennungen kommt.
Szenario 2: Allgemeine Fertigung in der Werkstatt für Weichstahl
Aufgabe: Rahmen, Halterungen, Vorrichtungen, Reparaturen und wiederkehrende Stahlbearbeitung.
Umgebung: kontrollierte Werkstatt in Innenräumen.
Auswahlkriterien: Leistungsbereich, Einschaltdauer, Drahtspulenkapazität, Stromversorgung und Wiederholgenauigkeit.
Ein häufiger Fehler beim Kauf ist die Auswahl eines Schweißgeräts allein anhand seiner maximalen Stromstärke. Für eine Werkstatt, in der wiederholt geschweißt wird, sind der Einschaltdauer, die gleichmäßige Drahtzufuhr, die Drahtspulenkapazität und die verfügbare Stromversorgung möglicherweise ebenso wichtig.
Ermitteln Sie für diese Art von Arbeit zunächst die gängigste Materialstärke. Berücksichtigen Sie dann das dickste Werkstück, das regelmäßig vorkommt, und nicht das dickste Stück, das vielleicht einmal im Jahr geschweißt wird.
Eine professionelle Beratung ist sinnvoll, wenn Produktionszeiten, längere Schweißphasen oder wechselnde Materialbereiche die vorhandene Ausrüstung an ihre Grenzen bringen.
Szenario 3: Reparaturen im Freien oder windige Arbeitsbereiche
Aufgabe: Tore, Rahmen, mobile Reparaturen oder andere Arbeiten außerhalb der Werkstatt.
Umgebung: wechselnde Luftströmung und möglicher Wind im Bereich der Schweißnaht.
Auswahlkriterium: Zuverlässigkeit der Schutzgasabdeckung.
Beim gasgeschützten MIG/MAG-Schweißen ist es entscheidend, eine ausreichende Gasabdeckung um das Schweißbad herum aufrechtzuerhalten. Starke Zugluft kann diesen Schutz beeinträchtigen.
Eine einfache Erhöhung des Gasdurchflusses ist nicht immer die Lösung. Der Gasdurchfluss sollte ausreichen, um die Schweißzone zu schützen, doch ein zu hoher Durchfluss kann Turbulenzen verursachen, die Schutzwirkung beeinträchtigen und zur Porosität beitragen.
Selbstschützender Fülldraht kann für manche Arbeiten im Freien praktischer sein, weist jedoch andere Eigenschaften hinsichtlich Handhabung, Schlacke, Rauchentwicklung und Reinigung auf.
Lassen Sie sich technisch beraten, wenn ein Gerät sowohl für kontrollierte, gasgeschützte Arbeiten in Innenräumen als auch für häufige Reparaturen im Freien eingesetzt werden soll.
Szenario 4: Arbeiten an Edelstahl oder Aluminium
Aufgabe: Fertigung, bei der sich das Grundmetall von gewöhnlichem Baustahl unterscheidet.
Umgebung: Eine Werkstatt, in der die Kontrolle der Verschleißteile und eine saubere Zuführung wichtig sind.
Auswahlkriterien: Kompatibilität des Zusatzwerkstoffs, Gas, Auskleidung, Antriebsrolle, Kontaktspitze und Leistungsfähigkeit der Maschine.
Ein häufiger Fehler ist es, eine auf Weichstahl ausgelegte Konfiguration als universell einsetzbar anzusehen.
Aluminiumdraht ist beispielsweise weicher und schwieriger zuzuführen als typischer massiver Stahldraht. Einige Systeme verwenden für weicheren Draht unterschiedliche Nutprofile der Zuführwalzen oder andere Zuführkonzepte. Auch bei Edelstahl sind geeignete Wahlmöglichkeiten für Zusatzwerkstoff und Schutzgas erforderlich.
Kaufen Sie Zubehör nicht separat und gehen Sie nicht davon aus, dass es automatisch als System funktioniert. Vergewissern Sie sich, dass die Maschine, der Brenner, die Zuführkomponenten, der Draht und die Gasanlage für das vorgesehene Material geeignet sind.
Wenn es sich um eine unbekannte Legierung oder wiederkehrende Zuführungsprobleme handelt, spart eine technische Beratung vor Produktionsbeginn in der Regel mehr Zeit als Einstellungsänderungen nach dem Prinzip „Versuch und Irrtum“.
Wie beheben Sie Fehler bei MIG-Schweißnähten, bevor Sie das Schweißgerät austauschen?
Eine schlechte Schweißnaht bedeutet nicht automatisch, dass das Gerät defekt ist.
Beginnen Sie mit dem sichtbaren Symptom. Prüfen Sie dann die einfachsten und wahrscheinlichsten Ursachen, bevor Sie die Ausrüstung austauschen.
Nutzen Sie das Schweißsymptom, um den ersten zu prüfenden Punkt zu ermitteln
| Symptom | Zuerst prüfen |
| Porosität | Gasversorgung, Undichtigkeiten, Zugluft, Zustand der Düse, Verunreinigungen |
| Übermäßiges Spritzen | Spannungs- und Drahtvorschubausgleich, Stichtiefe, Sauberkeit, Gas |
| Durchbrennen | Wärmeeinbringung, Vorschubgeschwindigkeit, Fugenspalt, Dünnblechtechnik |
| Schlechte Verschmelzung | Einstellungen, Vorschubgeschwindigkeit, Brennerposition, Nahtvorbereitung |
| Unregelmäßiger Drahtvorschub | Kontaktspitze, Auskleidung, Antriebsrolle, Spulenspannung, Drahtführung |
| Drahtstau | Drahtvorschub zu hoch für die Spannung, Vorschubwiderstand |
| Thermische Warnung | Schweißzeit, Stromstärke, Belüftung, Stromversorgung |
| Kein Lichtbogen bei Drahtvorschub | Werkstückanschluss, Brenneranschluss, Schweißstromkreis |
Probleme beim Drahtvorschub sollten sorgfältig überprüft werden. Die Nut der Vorschubrolle sollte zum Draht passen, der Druck sollte ausreichend, aber nicht zu hoch sein, und die Führungshülse sollte auf Knicke oder Verschmutzungen überprüft werden, wenn der Schlupf weiterhin auftritt.
Sollten Poren auftreten, erhöhen Sie nicht sofort den Gasdurchfluss. Prüfen Sie zunächst auf Undichtigkeiten, Zugluft, eine verstopfte oder verschmutzte Düse sowie verunreinigtes Metall.
Wissen, wann man mit der Anpassung der Einstellungen aufhören und die Ausrüstung überprüfen sollte
Beenden Sie willkürliche Einstellungsänderungen, wenn das gleiche Problem auch nach der Überprüfung der grundlegenden Prozessvariablen weiterhin besteht.
Beispiele hierfür sind:
- Der Drahtvorschub bleibt unregelmäßig, nachdem die Spitze, die Führungshülse, die Antriebsrolle und die Spule überprüft wurden;
- der Überhitzungsschutz löst während des normalen Betriebs wiederholt aus;
- die Maschine zeigt eine anhaltende Fehlermeldung an;
- der Brenner oder das Kabel ist sichtbar beschädigt;
- die verfügbare Stromversorgung ist möglicherweise nicht für die Maschine geeignet;
- die erforderliche Leistung liegt außerhalb des normalen Arbeitsbereichs;
- möglicherweise ist eine Reparatur der internen Elektrik erforderlich.
Öffnen oder reparieren Sie keine internen Hochleistungskomponenten, ohne über die erforderlichen Qualifikationen zu verfügen. Wenn grundlegende äußere Überprüfungen das Problem nicht beheben, sollten komplexe elektrische oder interne Fehler von qualifiziertem Personal untersucht und behoben werden.
Vergleichen Sie den Auftrag mit der Ausrüstung. Sehen Sie sich das VECTOR WELDING MIG/MAG-Sortiment an und prüfen Sie den Schweißstrombereich, die Eingangsleistung, die unterstützten Verfahren, den geeigneten Draht, gegebenenfalls die Spulenkapazität sowie das erforderliche Zubehör. Richten Sie Ihre Auswahl nach den tatsächlich auszuführenden Arbeiten aus und nicht nach einer einzelnen Spezifikation.
Lassen Sie sich technisch beraten, wenn die Eignung noch unklar ist. VECTOR WELDING hat seinen Sitz in Köln und bietet deutschen Kundensupport. An unserem Standort in Köln befindet sich auch ein Showroom, in dem Beratungsgespräche oder Testschweißungen vereinbart werden können.
Bevor Sie sich an unser Team wenden, halten Sie bitte Informationen zum Grundwerkstoff, zur Materialstärke, zur Fugenart, zur Drahtsorte und zum Drahtdurchmesser, zur Schutzgasart, zur verfügbaren Stromversorgung, zum Maschinenmodell sowie eine klare Beschreibung des Problems bereit. Unser Team kann Ihnen dann dabei helfen, einzugrenzen, ob der nächste Schritt Einstellungen, Verschleißteile, Zubehör, die Maschinenauswahl oder einen Service betrifft. Nutzen Sie den Kundensupport von VECTOR WELDING, um das Gespräch zu beginnen, oder erfahren Sie mehr über Beratung und Testschweißen in Köln.
FAQ
F: Was ist der wichtigste Tipp für besseres MIG-Schweißen?
A: Beginnen Sie mit der richtigen Kombination aus Werkstoff, Draht, Schutzgasart und Grundeinstellungen. Halten Sie anschließend den Brennerabstand und die Schweißgeschwindigkeit konstant und passen Sie jeweils nur eine Variable an.
F: Ist MIG-Schweißen dasselbe wie MAG-Schweißen?
A: Bei beiden handelt es sich um Lichtbogenschweißverfahren mit kontinuierlichem Drahtvorschub. Beim MIG-Schweißen wird ein inertes Schutzgas verwendet, beim MAG-Schweißen hingegen ein aktives Schutzgas oder ein Gasgemisch.
F: Was verursacht übermäßiges Spritzen beim MIG-Schweißen?
A: Häufige Ursachen sind ein ungeeignetes Verhältnis von Spannung zu Drahtvorschub, ein zu großer Brennerüberstand, verunreinigtes Material, Probleme mit der Schutzgaszufuhr oder eine schlechte Brennerführung.
F: Wie stelle ich Spannung und Drahtvorschubgeschwindigkeit beim MIG-Schweißen ein?
A: Beginnen Sie mit den für den Draht, das Material und die Dicke empfohlenen Einstellungen. Führen Sie eine Probeschweißung an passendem Restmaterial durch und stimmen Sie die beiden Einstellungen gemeinsam fein ab, anstatt sie als voneinander unabhängige Regler zu betrachten.
F: Welches Schutzgas sollte ich beim MIG-Schweißen verwenden?
A: Das hängt vom Werkstoff, dem Schweißdraht und den erforderlichen Schweißeigenschaften ab. Bei Stahl, Edelstahl und Aluminium sollte nicht automatisch davon ausgegangen werden, dass dasselbe Schutzgas verwendet wird.
F: Kann ich ohne Gas MIG-schweißen?
A: Streng genommen erfordert das MIG/MAG-Schweißen (GMAW) ein externes Schutzgas. Ein kompatibles Drahtvorschubgerät kann zwar ohne Gasflasche schweißen, wenn selbstgeschützter Fülldraht verwendet wird, doch wird dieses Verfahren als selbstgeschütztes Fülldraht-Lichtbogenschweißen (FCAW-S) klassifiziert und nicht als herkömmliches MIG/MAG-Schweißen. Überprüfen Sie stets die Kompatibilität des Geräts und befolgen Sie die Anweisungen des Draht-Herstellers bezüglich Einrichtung und Polarität.
F: Eignet sich Fülldraht besser für das Schweißen im Freien?
A: Selbstgeschützter Fülldraht kann sinnvoll sein, wenn Wind die externe Gasabschirmung beeinträchtigen würde. Es kann zu mehr Rauch, Schlacke, Spritzern und Reinigungsaufwand kommen als beim gasgeschützten Schweißen mit Massivdraht.
F: Warum weist meine MIG-Schweißnaht Porosität auf?
A: Überprüfen Sie das Schutzgas, auf Undichtigkeiten, Zugluft, den Zustand der Düse und Oberflächenverunreinigungen. Ein zu hoher Gasdurchfluss kann ebenfalls Turbulenzen verursachen, daher ist das einfache Aufdrehen des Reglers keine zuverlässige Lösung.
F: Wie kann ich ein Durchbrennen bei dünnem Metall verhindern?
A: Reduzieren Sie unnötige Wärmezufuhr, verwenden Sie geeigneten Draht und passende Einstellungen, halten Sie die richtige Schweißgeschwindigkeit ein und kontrollieren Sie die Fugenabstände. Je nach Reparatur und Fugenausführung können kurze Schweißsequenzen hilfreich sein.
F: Was ist der MIG-Schweiß-Stickout?
A: Der Drahtüberstand (Elektrodenauszug) ist die Länge des Drahtes zwischen der Kontaktspitze und dem Lichtbogen. Er unterscheidet sich vom Abstand zwischen Kontaktspitze und Werkstück (CTWD), der von der Kontaktspitze bis zur Werkstückoberfläche gemessen wird und sowohl den Drahtüberstand als auch die Lichtbogenlänge umfasst. Die Einhaltung einigermaßen gleichbleibender Abstände trägt dazu bei, ein stabiles Lichtbogenverhalten zu gewährleisten.
F: Soll ich die MIG-Pistole schieben oder ziehen?
A: Die geeignete Technik hängt vom Verfahren, vom Draht, von der Verbindung und von der Anwendung ab. Beim Schweißen mit Massivdraht unter Schutzgas wird üblicherweise die Schubtechnik verwendet, während für einige Anwendungen mit Fülldraht möglicherweise andere Empfehlungen gelten.
F: Welche Drahtstärke sollte ich beim MIG-Schweißen verwenden?
A: Wählen Sie den Drahtdurchmesser entsprechend der Materialstärke, der Fugenausführung, der Maschinenleistung, der erforderlichen Abschmelzleistung und der Schweißposition aus. Wählen Sie die Drahtstärke nicht unabhängig von den übrigen Einstellparametern aus.
F: Kann dasselbe MIG-Schweißgerät für Stahl, Edelstahl und Aluminium verwendet werden?
A: Ein geeignetes Multiprozess- oder MIG/MAG-Gerät kann zwar für mehrere Werkstoffe eingesetzt werden, jedoch müssen auch Draht, Gas, Auskleidung, Antriebsrolle, Brennerkonfiguration und andere Verbrauchsmaterialien kompatibel sein.
F: Reicht ein 230-V-MIG-Schweißgerät für Schweißarbeiten in der Werkstatt aus?
A: Das kann der Fall sein, abhängig von der erforderlichen Leistung, der Materialstärke, dem Einschaltdauer und der Dauer der Schweißvorgänge. Berücksichtigen Sie die gesamte Arbeitslast, anstatt Ihre Entscheidung allein anhand der Versorgungsspannung zu treffen.
F: Wann sollte ich mich bei einem Problem mit dem MIG-Schweißen an den technischen Support wenden?
A: Wenden Sie sich an den technischen Support, wenn die üblichen Überprüfungen von Draht, Gas, Einstellungen, Anschlüssen und Verbrauchsmaterialien das Problem nicht beheben oder wenn Sie sich nicht sicher sind, ob das Gerät für die jeweilige Aufgabe geeignet ist. Halten Sie das Maschinenmodell, das Material, die Materialstärke, den Draht, die Schutzgasart, die Stromversorgung und die Fehlersymptome bereit.
