


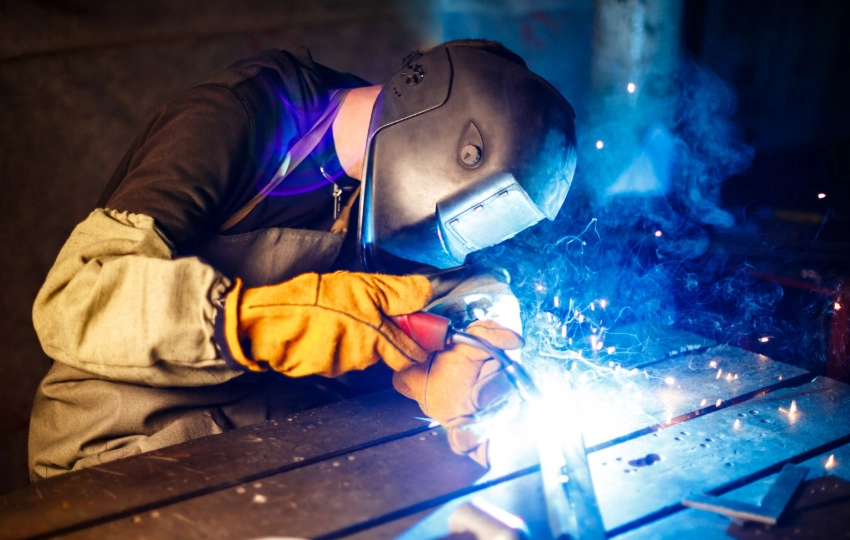
Beim MIG-, WIG- und MMA-Schweißen wird jeweils ein Lichtbogen erzeugt, um Metall zu verbinden, doch sie unterscheiden sich darin, wie das Zusatzmaterial zugeführt wird, wie das Schweißbad geschützt wird und wie viel Kontrolle der Bediener hat.
Bei der Wahl zwischen Verfahren wie dem MIG/MAG-Schweißen für die produktive Fertigung in der Werkstatt, dem WIG-Schweißen für präzise Arbeiten mit kontrolliertem Wärmeeintrag und dem MMA-Schweißen für mobile Reparaturarbeiten an abgelegenen Orten ist keines der Verfahren den anderen überlegen. Die Wahl des Verfahrens hängt vom Grundwerkstoff, der Dicke, dem Arbeitsort, der erforderlichen Oberflächenqualität, der Produktivität und der Verfügbarkeit der Maschinen ab.
Worin unterscheiden sich MIG-, WIG- und MMA-Schweißen eigentlich?
Am besten lassen sich die drei Verfahren anhand der Elektrode, des Zusatzwerkstoffs und der Schutzgasart verstehen.
| Verfahren | Elektrode und Zusatzwerkstoff | Schutz | Praktische Eigenschaften |
| MIG/MAG | Kontinuierlich zugeführter Schweißdraht | Externes Schutzgas für das herkömmliche Schweißen mit Massivdraht | Schnelles, kontinuierliches Schweißen |
| TIG/WIG | Nicht abschmelzende Wolframelektrode; Zusatzwerkstoff kann separat zugeführt werden | Externes Schutzgas | Präzise Steuerung von Lichtbogen und Zusatzwerkstoff |
| MMA/Stab | Verbrauchbare, mit Flussmittel beschichtete Elektrode | Schutz durch die Elektrodenbeschichtung | Tragbare Anlage ohne externe Schutzgasversorgung |
MIG/MAG-Schweißen: Kontinuierlicher Drahtvorschub und Schutzgas
Beim MIG/MAG-Schweißen führt die Maschine den Draht kontinuierlich durch den Brenner. Der Draht dient sowohl als Elektrode als auch als Schweißzusatzwerkstoff, sodass der Bediener den Lichtbogen aufrechterhalten kann, ohne wiederholt einen separaten Schweißdraht nachlegen zu müssen.
MIG und MAG basieren auf dem gleichen Grundprinzip der Drahtzuführung, unterscheiden sich jedoch formal durch die Art des verwendeten Schutzgases. Beim MIG-Verfahren wird ein inertes Schutzgas verwendet, während beim MAG-Verfahren ein aktives Schutzgas oder ein Gasgemisch mit aktiven Komponenten zum Einsatz kommt. Diese Unterscheidung ist in Deutschland von Bedeutung, wo MAG im Zusammenhang mit der Stahlverarbeitung weit verbreitet ist.
Auch der Begriff „gasloses MIG“ verdient eine Erläuterung. Insbesondere selbstschützender Fülldraht kann durch sein internes Flussmittelsystem Schutz bieten, ohne dass externes Gas erforderlich ist. Dies sollte jedoch nicht mit allen Fülldrähten verwechselt werden, da einige weiterhin ein extern zugeführtes Schutzgas benötigen, wie beim herkömmlichen MIG/MAG-Schweißen mit Massivdraht.
WIG-Schweißen: Eine nicht abschmelzende Wolframelektrode und separate Steuerung von Wärmeeinbringung und Zusatzwerkstoff
Beim WIG-Schweißen wird der Lichtbogen durch eine nicht abschmelzende Wolframelektrode erzeugt. Der Bediener kann die Fuge ohne Zusatzwerkstoff schmelzen oder einen separaten Schweißdraht hinzufügen, wenn die Fuge dies erfordert.
Die Trennung von Lichtbogen und Zusatzwerkstoffzufuhr verleiht dem WIG-Schweißen seine charakteristische Präzision. Dies ist besonders nützlich, wenn das Aussehen der Schweißnaht, die Wärmezufuhr oder dünnes Material eine Rolle spielen.
Die Leistungsfähigkeit des Geräts ist wichtig. DC-WIG wird häufig für Stähle und Edelstähle verwendet, während für die Bearbeitung von Aluminium in der Regel eine geeignete AC-WIG-Funktion erforderlich ist. Anwender, die Aluminiumprojekte planen, sollten daher die tatsächlichen AC/DC-Funktionen überprüfen, anstatt davon auszugehen, dass jedes WIG-Gerät geeignet ist.
MMA-Schweißen: Eine mit Flussmittel beschichtete Elektrode, die Schweißzusatz und Schutzgas liefert
Beim MMA-Schweißen wird eine beschichtete Verbrauchselektrode verwendet. Während die Elektrode schmilzt, liefert ihr Kern das Schweißzusatzmaterial, während die Beschichtung für die Schutzgaswirkung sorgt und Schlacke über der Schweißnaht bildet.
Da in der Regel keine externe Schutzgasflasche erforderlich ist, eignet sich das MMA-Schweißen besonders für mobile Arbeiten und an Orten, an denen eine komplette Gasanlage unpraktisch ist.
Das bedeutet jedoch nicht, dass die Oberflächenvorbereitung vernachlässigt werden darf. Rost, Öl, Beschichtungen, Zunder, ungeeignete Elektroden und eine schlechte Nahtvorbereitung können die Schweißqualität dennoch beeinträchtigen.
MIG vs. WIG vs. MMA: Wie schneiden sie in der Praxis ab?
Die Wahl zwischen MIG, WIG und MMA fällt leichter, wenn der Vergleich auf der jeweiligen Aufgabe basiert und nicht auf einer allgemeinen Aussage zur Schweißqualität.
Vergleich von Geschwindigkeit, Schweißkontrolle, Nachbereitung und Lernkurve
MIG/MAG ermöglicht kontinuierliches Schweißen und kann sich wiederholende Fertigungsvorgänge effizient gestalten. WIG erfordert in der Regel langsamere Schweißbewegungen und mehr Koordination seitens des Bedieners, bietet jedoch eine feine Kontrolle über den Lichtbogen und den Zusatzwerkstoff. MMA erfordert regelmäßige Elektrodenwechsel und ist meist mit Schlackeentfernung verbunden.
Für Anfänger ist MIG oft schneller produktiv einsetzbar, doch „einfach zu starten“ sollte nicht mit „einfach, gleichbleibend gute Schweißnähte zu erzeugen“ verwechselt werden. Drahtgeschwindigkeit, Spannung, Schweißwinkel, Stick-out, Gasabdeckung, Vorbereitung und Technik spielen nach wie vor eine Rolle.
Vergleich zwischen Werkstatt-, Außen- und mobilem Einsatz
Eine kontrollierte Werkstattumgebung begünstigt Verfahren, die auf einer externen Schutzgasumhüllung beruhen. Wind oder starke Luftströmungen können die Gasabdeckung stören und das Risiko von Schweißfehlern erhöhen.
Das MMA-Schweißen ist weniger von externen Gasgeräten abhängig und wird daher häufig für Reparaturen vor Ort und an wechselnden Arbeitsorten in Betracht gezogen. Die Eignung für den Einsatz im Freien beseitigt jedoch nicht die Gefahren durch Elektrizität, Feuer, Rauch oder materialbezogene Risiken.
In Werkstätten bietet MIG/MAG möglicherweise einen Produktivitätsvorteil. WIG wird attraktiv, wenn Präzision und Oberflächenqualität eine höhere Priorität haben als die Abschmelzgeschwindigkeit.
Verwenden Sie ein Auswahlmodell mit fünf Faktoren, anstatt zu fragen, welches Verfahren das „beste“ ist
Bevor Sie sich für ein Schweißgerät entscheiden, sollten Sie sich fünf Fragen stellen:
- Was ist das Grundmaterial?
- In welchem Dickenbereich werden Sie am häufigsten schweißen?
- Findet die Arbeit in Innenräumen, im Freien oder mobil statt?
- Ist Produktivität oder eine präzise Schweißsteuerung wichtiger?
- Welche Stromversorgung, welche Verbrauchsmaterialien, welche Gasausrüstung und welche Fähigkeiten des Bedieners stehen zur Verfügung?
Dies verhindert einen häufigen Fehler bei der Anschaffung: die Wahl eines Verfahrens, weil es in einer Kategorie gute Leistungen erbringt, während der Faktor übersehen wird, der die Anwendung tatsächlich bestimmt.
Passen Sie das Schweißverfahren an Material, Dicke, Leistung und Verbrauchsmaterialien an
Sobald das Verfahren eingegrenzt wurde, stehen die Leistungsfähigkeit der Maschine und die Kompatibilität der Verbrauchsmaterialien als nächste Entscheidungsebene im Vordergrund.
Passen Sie das Verfahren an Baustahl, Edelstahl und Aluminium an
Baustahl lässt sich mit allen drei Verfahren schweißen, sofern die Ausrüstung, die Verschleißteile, die Vorbereitung und das Verfahren geeignet sind. MIG/MAG eignet sich oft für die wiederholte Fertigung in der Werkstatt, während MMA für Reparatur- oder Baustellenarbeiten praktischer sein kann.
Bei Edelstahl wird häufig WIG gewählt, wenn das Erscheinungsbild und eine kontrollierte Wärmezufuhr wichtig sind. MIG/MAG kann attraktiv sein, wenn die Produktionsgeschwindigkeit Vorrang hat.
Aluminium erfordert eine sorgfältigere Auswahl der Ausrüstung. WIG-Anwender sollten prüfen, ob das Gerät über eine geeignete Wechselstromfunktion verfügt. Ein praktisches Beispiel ist das VECTOR WELDING London 2400. Es unterstützt AC/DC-WIG, MMA, HF-Zündung und Pulsfunktionen bei einer 230-V-Versorgung und veranschaulicht damit, warum der Funktionsumfang wichtiger ist, als nur die Bezeichnung „WIG“ auf einem Gerät zu sehen.
Weitere Steuerungskonzepte finden Sie in unserem Leitfaden zu den WIG-Schweißeinstellungen.
Prüfen Sie den Strombereich, die Niedrigstromregelung, den Einschaltdauerfaktor und die Stromversorgung
Die maximale Stromstärke ist nur eine von vielen technischen Angaben.
Bei dünnen Werkstücken ist unter Umständen eine stabile Regelung am unteren Ende des Strombereichs erforderlich, während bei wiederholten Fertigungsvorgängen der Einschaltdauerfaktor an Bedeutung gewinnt. Die Einschaltdauer beschreibt, wie lange eine Stromquelle bei einer bestimmten Schweißleistung betrieben werden kann, bevor sie ihre thermische Grenze erreicht.
Prüfen Sie außerdem die verfügbare Netzspannung, den prozessspezifischen Leistungsbereich und die Anschlussanforderungen. Vermeiden Sie pauschale Regeln wie „Ampere pro Millimeter“, da die Ausführung der Verbindung, die Schweißposition, der Elektroden- oder Drahtdurchmesser, die Vorschubgeschwindigkeit und der Materialzustand das Ergebnis beeinflussen.
Abstimmung von Draht, Wolfram, Schweißstäben, Elektroden, Gas und Brennerkomponenten
Das Schweißverfahren bestimmt das gesamte Verbrauchsmaterialsystem.
Prüfen Sie bei MIG/MAG die Drahtsorte und den Drahtdurchmesser, die Antriebsrollen, die Auskleidung, die Kontaktspitze, die Brennerkonfiguration, die Polarität und das Schutzgas. Diese Komponenten müssen zusammenwirken; bereits ein Problem beim Drahtvorschub kann durch nicht aufeinander abgestimmte Abmessungen von Draht, Auskleidung, Spitze oder Antriebsrollen verursacht werden.
Für das WIG-Schweißen sind geeignetes Wolfram, Brenner-Verschleißteile, Zusatzwerkstoff und Schutzgas erforderlich. Beim MMA-Schweißen müssen Elektrodentyp und -durchmesser auf das Material und die Aufgabe abgestimmt sein, wobei die Polarität gemäß den Elektrodenanweisungen ausgewählt wird.
In unserem Bereich für Schweißzubehör und -verbrauchsmaterialien können Sie nach der Auswahl des Schweißverfahrens die verfahrensspezifischen Komponenten vergleichen.
Welches Schweißverfahren eignet sich für diese praktischen Anwendungen?
Im Folgenden werden typische Szenarien und keine Kundenfallstudien beschrieben. Sie veranschaulichen, wie dieselben Auswahlprinzipien in der täglichen Arbeit zur Anwendung kommen.
Szenario 1: Wiederkehrende Fertigung von Baustahl in einer Werkstatt
Stellen Sie sich eine Werkstatt vor, in der Halterungen, Rahmen oder immer wiederkehrende Baugruppen aus Weichstahl hergestellt werden. Die Umgebung ist kontrolliert, und Produktivität ist wichtiger als die Erzeugung einer besonders dekorativen Schweißnaht.
MIG/MAG steht oft ganz oben auf der Auswahlliste, da der kontinuierliche Drahtvorschub wiederholtes Schweißen unterstützt. Anwender können MIG/MAG-Schweißgeräte vergleichen, sobald der erforderliche Material- und Dickenbereich bekannt ist.
Ein häufiger Fehler ist es, sich beim Kauf vorrangig am Maximalstrom zu orientieren und dabei die Drahtkompatibilität, den Einschaltdauerfaktor und den normalen Betriebsbereich außer Acht zu lassen.
Holen Sie technische Beratung ein, wenn in der Werkstatt ein sehr großer Dickenbereich bearbeitet wird oder lange Schweißzyklen zu erwarten sind, bei denen der Einschaltdauerfaktor eine wichtige Rolle spielen könnte.
Szenario 2: Verarbeitung von dünnem Aluminium oder sichtbaren Edelstahlkonstruktionen
Bei dünnen Bauteilen, Rohren oder sichtbaren Schweißnähten in einer kontrollierten Werkstatt verlagert sich der Schwerpunkt bei der Auswahl auf die Wärmekontrolle und die Oberflächenqualität.
Für diese Art von Arbeiten wird oft zuerst das WIG-Schweißen in Betracht gezogen. Bei Aluminium lautet die entscheidende Frage jedoch nicht einfach „Ist dies ein WIG-Schweißgerät?“, sondern „Unterstützt seine WIG-Konfiguration die von mir geplanten Aluminiumarbeiten?“
Ein häufiger Fehler ist die Auswahl eines reinen Gleichstrom-WIG-Geräts, bevor man erkennt, dass die geplanten Aluminiumarbeiten andere Leistungsmerkmale erfordern.
Vergleichen Sie WIG-Schweißgeräte hinsichtlich ihrer Wechselstrom-/Gleichstrom-Fähigkeit, des Strombereichs und der relevanten Steuerungsfunktionen. Bitten Sie um technische Beratung, wenn Sie sich bezüglich der Legierung, des Dickenbereichs oder des erforderlichen WIG-Modus unsicher sind.
Szenario 3: Reparaturen im Freien an landwirtschaftlichen oder baulichen Stahlkonstruktionen
Eine typische mobile Reparatur kann eine Stahlhalterung oder ein Maschinenbauteil betreffen, das sich außerhalb einer kontrollierten Werkstatt befindet.
Tragbarkeit und Schutzgasversorgung werden zu wichtigen Auswahlkriterien. Das MMA-Schweißen eignet sich oft für diese Umgebung, da es beschichtete Elektroden verwendet und in der Regel keine externe Schutzgasversorgung erfordert.
Ein häufiger Irrtum ist die Annahme, dass die Materialvorbereitung dadurch unwichtig wird. Saubere Oberflächen, geeignete Elektroden, gute elektrische Verbindungen und eine angemessene Nahtvorbereitung sind nach wie vor entscheidend.
Unsere Kategorie der MMA-Elektrodenschweißgeräte ist der logische nächste Schritt für diese Art von Anwendung. Weitere Grundlagen zum Verfahren finden Sie unter „So funktioniert das Elektrodenschweißen“.
Eine professionelle Beratung ist angebracht, wenn das Grundmaterial oder die Beschichtung unbekannt ist, bauliche Anforderungen gelten oder die verfügbare Stromversorgung unklar ist.
Szenario 4: Kleine Werkstatt mit unterschiedlichen Aufträgen und Materialien
Eine kleine Werkstatt repariert vielleicht an einem Tag Stahl, fertigt am nächsten Tag Teile aus Edelstahl und benötigt gelegentlich eine WIG-Steuerung.
Ein Multiprozessgerät kann praktisch sein, jedoch nur, wenn seine einzelnen Betriebsarten der tatsächlichen Arbeitsbelastung entsprechen. Wählen Sie kein Gerät nur deshalb aus, weil MIG, WIG und MMA in der Produktbeschreibung aufgeführt sind.
Prüfen Sie, welches Verfahren am häufigsten zum Einsatz kommt, ob der benötigte WIG-Modus verfügbar ist, welches Zubehör im Lieferumfang enthalten ist oder benötigt wird und ob die Eingangsleistung und der Einschaltdauer für den normalen Werkstattbetrieb geeignet sind.
Bei ungewöhnlich vielfältigen Arbeitsanforderungen kann eine technische Beratung dabei helfen, zu entscheiden, ob eine Mehrverfahren-Lösung oder Spezialgeräte sinnvoller sind.
Häufige Fehler, Sicherheit, Fehlerbehebung und wann man technische Hilfe in Anspruch nehmen sollte
Eine schlechte Schweißnaht bedeutet nicht automatisch, dass das falsche Verfahren gewählt wurde oder das Gerät defekt ist. Beginnen Sie mit der Vorbereitung, den Einstellungen, den Verbrauchsmaterialien und den Betriebsbedingungen.
Diagnostizieren Sie Prozessprobleme, bevor Sie die Schweißmaschine dafür verantwortlich machen
| Symptom | Zuerst prüfen |
| MIG-Porosität | Schutzgasabdeckung, Luftstrom, Verunreinigungen und Zustand der Düse |
| Unregelmäßiger MIG-Drahtvorschub | Drahtdurchmesser, Antriebsrolle, Einlaufhülse und Kontaktspitze |
| Verunreinigung des Wolframdrahts beim WIG-Schweißen | Kontakt des Wolframstabs mit dem Schmelzbad oder dem Schweißzusatz, Vorbereitung und Schutzgasabdeckung |
| Übermäßige Verformung | Wärmeeinbringung, Reihenfolge, Schweißgang und Eignung des Verfahrens |
| Haftung der MMA-Elektrode | Stromeinstellung, Elektrodenauswahl und Lichtbogentechnik |
| Schlackeneinschlüsse | Nahtvorbereitung, Technik und Reinigung zwischen den Schweißgängen |
Beim MIG/MAG-Schweißen müssen Spannung und Drahtvorschubgeschwindigkeit auf den Drahtdurchmesser und das Werkstück abgestimmt sein. Falsche Kombinationen können zu Abbrechen des Drahtes, übermäßigen Spritzern oder schlechter Verschmelzung führen. Unser Leitfaden zu den Einstellungen von MIG/MAG-Schweißgeräten erläutert diese Einstellmöglichkeiten ausführlicher.
Erkennen, wann Fragen zu Sicherheit, Kompatibilität oder Anwendung technische Unterstützung erfordern
Die Schweißsicherheit sollte unter Berücksichtigung des Verfahrens, des Materials und der Umgebung bewertet werden und nicht als allgemeine Checkliste für persönliche Schutzausrüstung behandelt werden. Die TRGS (Technische Regeln für Gefahrstoffe) sind eine Reihe technischer Regeln zur Unterstützung der deutschen Gefahrstoffverordnung, die sich darauf konzentrieren, wie die Exposition gegenüber Gefahrstoffen am Arbeitsplatz identifiziert, bewertet und kontrolliert werden kann.
Schweißrauch und -gase können gesundheitsschädlich sein, und Schutzgase können in unzureichend belüfteten Bereichen die Atemluft verdrängen. Bediener sollten für eine geeignete Belüftung oder Absaugung sorgen, die Anweisungen für die Geräte sowie die geltenden Anforderungen am Arbeitsplatz befolgen und beschichtete oder unbekannte Werkstoffe mit besonderer Sorgfalt behandeln.
Unterbrechen Sie die Arbeit und holen Sie qualifizierte Hilfe ein, wenn Unsicherheiten hinsichtlich der Stromversorgung, der Maschinenkompatibilität, beschichteter Materialien, ungewöhnlicher Überhitzung, wiederholter Auslösungen von Schutzvorrichtungen, beschädigter Geräte oder einer Anwendung mit Auswirkungen auf die Sicherheit oder die Statik bestehen.
Vergleichen Sie im nächsten Schritt zunächst die in Frage kommenden MIG/MAG-Schweißgeräte, WIG-Schweißgeräte oder MMA-Schweißgeräte. Prüfen Sie die Prozessfähigkeit, den Strombereich, die Leistungsanforderungen und das Zubehör im Hinblick auf die jeweilige Aufgabe, anstatt sich allein von der maximalen Leistung leiten zu lassen.
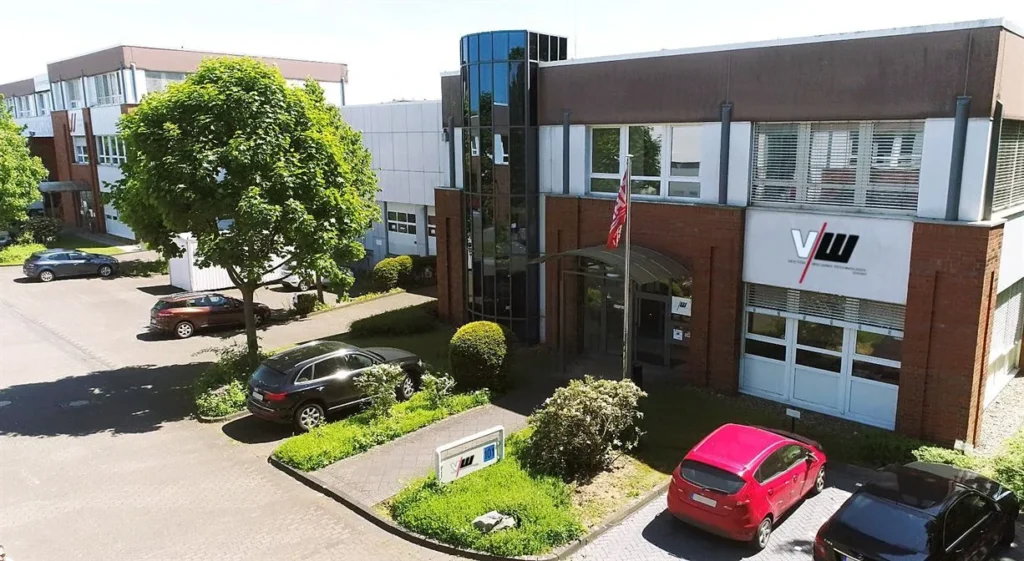
Sollten Sie noch unsicher sein, wenden Sie sich bitte an den Kundenservice von VECTOR WELDING. Wir haben unseren Sitz in Köln, wo Kunden in unserem Showroom eine Beratung oder Testschweißarbeiten vereinbaren können; Ersatzteilversorgung und Reparaturunterstützung gehören ebenfalls zu unseren Serviceleistungen. Bevor Sie unser Team kontaktieren, halten Sie bitte Informationen zum Grundwerkstoff, den ungefähren Dickenbereich, die typische Verbindung oder Aufgabe, die verfügbare Stromversorgung, das erwartete Arbeitsaufkommen, das bevorzugte Verfahren sowie alle Verbrauchsmaterialien oder Zubehörteile bereit, die Sie bereits verwenden. So kann unser Team das Gespräch gezielt auf die Maschinenkonfiguration und -einrichtung ausrichten, die für die jeweilige Anwendung geeignet sind.
FAQ
F: Was ist der Hauptunterschied zwischen MIG-, WIG- und MMA-Schweißen?
A: Beim MIG/MAG-Verfahren wird ein kontinuierlich zugeführter Schweißdraht verwendet. Beim WIG-Verfahren kommt eine nicht verbrauchbare Wolframelektrode und optional ein Schweißzusatzdraht zum Einsatz. Beim MMA-Verfahren wird eine beschichtete Verbrauchselektrode verwendet. Die Verfahren unterscheiden sich hinsichtlich der Verarbeitungsgeschwindigkeit, der Prozesssteuerung, der Schutzgasführung und der Mobilität.
F: Ist das MIG-Schweißen einfacher als das WIG-Schweißen?
A: MIG ist für Anfänger oft schneller zu handhaben, da der Draht automatisch zugeführt wird. Beim WIG ist in der Regel eine bessere Koordination zwischen Brennerbewegung, Lichtbogensteuerung und Zusatzwerkstoffzufuhr erforderlich.
F: Welches Zubehör benötige ich für das MIG-, WIG- oder MMA-Schweißen?
A: Für MIG/MAG werden in der Regel Draht und Brennerverbrauchsmaterialien benötigt, für WIG Wolfram sowie geeignete Brenner- und Zusatzwerkstoffkomponenten, während beim MMA-Schweißen beschichtete Elektroden und ein Elektrodenhalter zum Einsatz kommen. Für alle Verfahren ist zudem eine geeignete Schutzausrüstung erforderlich.
F: Lohnt sich die Anschaffung eines Multiprozess-Schweißgeräts für MIG/WIG/MMA?
A: Es kann bei gemischten Arbeitsaufgaben nützlich sein, aber Sie müssen herausfinden, was die einzelnen Verfahrensmodi tatsächlich leisten. Prüfen Sie die Bedienelemente, den Strombereich, das erforderliche Zusatzzubehör, die Materialverträglichkeit sowie die Anforderungen an die Maschine und die Eingangsleistung.
F: Ist das WIG-Schweißen fester als das MIG-Schweißen?
A: Nicht zwangsläufig. Die Schweißnahtfestigkeit hängt eher vom Grundwerkstoff, dem Schweißzusatz, der Fugenausführung, der Vorbereitung, den Schweißparametern, dem Verfahren und der Ausführung ab als allein von der Bezeichnung des Verfahrens.
F: Ist MMA-Schweißen dasselbe wie Stabschweißen?
A: Ja. MMA ist auch als Stabschweißen oder SMAW (Shielded Metal Arc Welding) bekannt, während deutsche Schweißer die Begriffe „E-Hand“ oder „Elektrodenschweißen“ verwenden.
F: Was ist der Unterschied zwischen MIG- und MAG-Schweißen?
A: Bei beiden Verfahren wird ein kontinuierlich zugeführter Draht verwendet und es gilt dasselbe grundlegende Drahtvorschubprinzip. Der wesentliche formale Unterschied liegt in der Art des verwendeten Schutzgases: Beim MIG-Schweißen wird ein inertes Schutzgas verwendet, während beim MAG-Schweißen ein aktives Schutzgas oder ein Gasgemisch mit aktiven Komponenten zum Einsatz kommt. Aus diesem Grund ist die Bezeichnung MIG/MAG im europäischen Schweißwesen gebräuchlich.
F: Welches Schweißverfahren eignet sich am besten für dünnes Blech?
A: WIG-Schweißen wird oft gewählt, wenn eine präzise Wärmekontrolle wichtig ist. Richtig konfiguriertes MIG/MAG-Schweißen kann je nach Material, Dicke und Produktivitätsanforderungen ebenfalls effektiv funktionieren.
F: Sollte ich für Edelstahl MIG oder WIG verwenden?
A: WIG wird oft für kontrollierte, sichtbare Arbeiten bevorzugt, während MIG/MAG für die Serienfertigung geeignet sein kann, bei der die Schweißgeschwindigkeit eine höhere Priorität hat.
F: Was eignet sich besser für Aluminium: MIG oder WIG?
A: Beide Verfahren können mit der richtigen Ausrüstung und den richtigen Verbrauchsmaterialien geeignet sein. WIG-Anwender sollten bei der Auswahl der Ausrüstung für Aluminium besonders auf die Wechselstromtauglichkeit achten.
F: Welches Schweißverfahren eignet sich am besten für den Einsatz im Freien?
A: MMA ist oft praktisch, da es in der Regel nicht auf eine externe Schutzgasumhüllung angewiesen ist. Sicherheit, Vorbereitung und Elektrodenauswahl bleiben im Freien wichtig.
F: Benötigt das MMA-Schweißen Schutzgas?
A: Beim MMA-Schweißen ist normalerweise keine externe Gasflasche erforderlich. Die Elektrodenbeschichtung sorgt während des Schweißens für den Schutz und bildet Schlacke über der Schweißnaht.
F: Warum weist meine MIG-Schweißnaht Porosität auf?
A: Überprüfen Sie zunächst die Schutzgasabdeckung, den Gasdurchfluss, den Zustand der Düse und eventuelle Verunreinigungen. Ein unzureichender Gasschutz oder verunreinigtes Material kann dazu führen, dass Gas in die Schweißnaht eindringt.
F: Warum klebt meine MMA-Elektrode ständig am Werkstück fest?
A: Mögliche Ursachen sind eine ungeeignete Stromstärke, eine falsche Elektrodenauswahl oder eine schlechte Lichtbogentechnik. Befolgen Sie die Empfehlungen des Elektrodenherstellers, bevor Sie die Polarität oder die Einstellungen ändern.
F: Warum verunreinigt sich eine WIG-Wolframelektrode?
A: Eine häufige Ursache ist der Kontakt zwischen dem Wolfram und dem Schmelzbad oder dem Schweißdraht. Auch die Gasabdeckung und die Vorbereitung des Wolframs sollten überprüft werden.
